

Flachbohrer oder Schaftfräser: Auswahl nach Bohrung und Eintritt
Wählen Sie einen Flachbohrer für die axiale Bohrungsbearbeitung, wenn seine Auslegung zur Eintrittssituation passt. Verwenden Sie einen Schaftfräser, wenn eine ebene Eintrittsfläche vorbereitet, seitlich geschnitten oder die Bohrung interpoliert werden soll. Bei einer unregelmäßigen Gussöffnung kann die Eintrittssituation wichtiger sein als die Form der fertigen Bohrung.
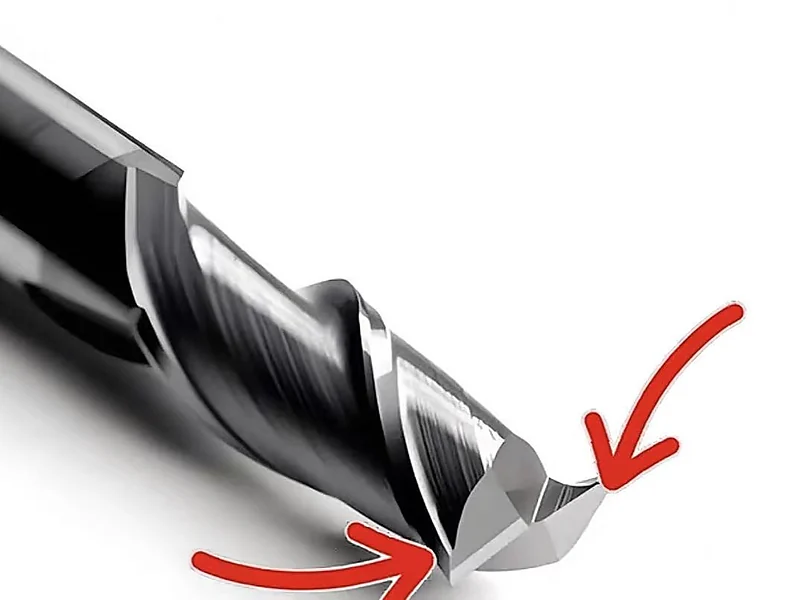
In einer Zeichnung können die Werkzeuge ähnlich aussehen. Beide können zwei Nuten und eine scheinbar flache Stirn besitzen; ihre Zentrumsgeometrie, Umfangsschneiden und Führungselemente erfüllen jedoch unterschiedliche Aufgaben. Ausgangspunkt sind die Schnittbewegung und das Material, auf das die Schneiden treffen.
Zuerst Bohren und Fräsen unterscheiden
Ein Bohrer bewegt sich normalerweise entlang seiner Achse und erzeugt eine Bohrung nahe seinem Schneidendurchmesser. Ein Schaftfräser schneidet seitlich und erzeugt Wände, Nuten oder Profile; eine geeignete über Mitte schneidende Ausführung erlaubt auch axiales Eintauchen. Wenn Werkzeug und Prozess es zulassen, kann er durch Kreis- oder Helixinterpolation größere Bohrungen herstellen.
Beim Werkzeugwechsel ist dieser Unterschied wichtig. Ein Schaftfräser, der eine Bohrung mit flachem Grund interpoliert, führt nicht dieselbe Operation aus wie ein gerade axial zugestellter Flachbohrer. Wird das eine Werkzeug im Zyklus des anderen verwendet, können sich Eingriff, Spanabfuhr und Bohrungsgrund verändern.
Fordern Sie bei einem unbekannten Werkzeug eine Stirnansicht, eine Seitenansicht und die Werkzeugzeichnung an. Zweischneidige Schaftfräser werden auch zur Metallbearbeitung eingesetzt; die Nutenzahl allein entscheidet daher nicht.
Was bei ähnlich aussehenden Werkzeugen zu prüfen ist
| Prüfpunkt | Flachbohrer | Schaftfräser |
|---|---|---|
| Stirnansicht | Prüfen Sie die für axiales Bohren spezifizierte Zentrums- und Stirnschneidengeometrie. | Bestätigen Sie, ob das Werkzeug über Mitte schneidet und welche axialen Eintrittsverfahren zulässig sind. |
| Seitenansicht | Ermitteln Sie die zum Bohrkonzept gehörenden Führungsfasen und Spanräume. | Ermitteln Sie die Umfangsschneiden und Freiflächen für die seitliche Bearbeitung. |
| Vorgesehene Bewegung | Üblicherweise ein axialer Bohrzyklus nahe dem Werkzeugdurchmesser. | Seitliches Schneiden oder eine freigegebene Interpolations- und Eintrittsbahn. |
Die Ansichten helfen, die richtigen Fragen zu stellen; Werkzeugzeichnung und freigegebene Operationen liefern die Antworten. Eine flach wirkende Stirn oder zwei Nuten allein ermöglichen keine eindeutige Identifizierung.
Vor der Bohrerauswahl den Rohling betrachten
Stellen Sie sich ein Gussteil mit einer unregelmäßigen Öffnung vor: Die Mitte ist bereits hohl, um die geplante Bohrung bleibt jedoch Material stehen. Ein spitzer Bohrer tritt hier anders ein als in Vollmaterial: Sein Zentrum greift möglicherweise nicht ein, während ein äußerer Schneidenabschnitt bereits Material trifft.
Bei ungleichmäßigem Aufmaß kann eine Schneide belastet sein, während die gegenüberliegende teilweise oder vollständig frei läuft. Dieser wechselnde Eingriff kann das Werkzeug abdrängen oder eine Schneide beschädigen. Eine Fertigteilzeichnung zeigt selten genügend Einzelheiten, um diesen Eintritt zu beurteilen.
Fordern Sie Angaben zur vorgegossenen oder vorbearbeiteten Öffnung am Eintritt und tiefer in der Bohrung an. Prüfen Sie Zentrierung, verbleibendes Aufmaß und Bereiche mit unterbrochenem Kontakt. Eine zentrische Pilotbohrung, eine versetzte Gussöffnung und Vollmaterial sind drei unterschiedliche Ausgangssituationen.
Warum ein Flachbohrer helfen kann
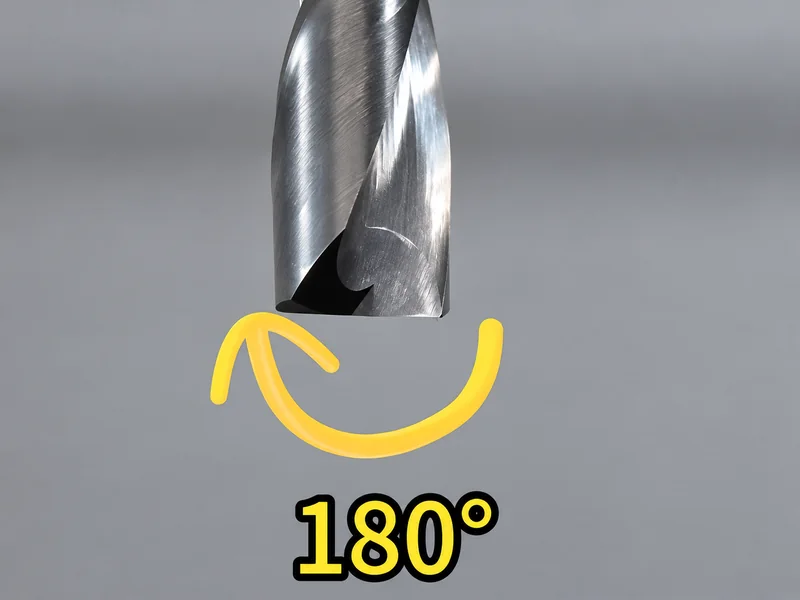
Ein Flachbohrer bringt seine Stirnschneiden ohne eine vorstehende konventionelle Bohrerspitze in Eingriff. Bei einer Auslegung für Aufbohren, einen hohlen Eintritt oder eine andere unterbrochene Fläche kann diese Stirngeometrie das verbleibende Material geeigneter erfassen.
Der Vorteil ergibt sich aus dem gesamten Bohrkonzept: Stirnschneidengeometrie, Schneidenstabilität, Führung, Spanraum und zulässige Schnittbedingungen. Handelsübliche Flachbohrerfamilien werden ausdrücklich unter anderem für Aufbohren, schräge Flächen und Halbbohrungen angeboten. Das spricht dafür, sie bei problematischem Anbohren mit gewöhnlichen Bohrern zu prüfen.
Die Öffnung kann weiterhin zuerst eine Seite belasten. Eine flache Geometrie beseitigt weder Radialkräfte noch die Asymmetrie einer versetzten Öffnung. Wählen Sie anhand des Rohlings einen für diesen Eintritt geeigneten Bohrer und prüfen Sie am ersten Teil Lage und Geradheit. Ein Flachbohrer verbessert einen geeigneten Bohrprozess; wenn die Achse einer falsch liegenden Bohrung korrigiert werden muss, ersetzt er kein Ausspindeln.
Die zum Bauteil passende Eintrittsstrategie wählen
Vollmaterial mit regelmäßigem, ebenem Eintritt
Ein konventioneller spitzer Bohrer ist die Ausgangsoption, sofern er Tiefe, Toleranz und Grundform erfüllt. Zentrum und Hauptschneiden greifen in der vorgesehenen Reihenfolge ein; eine andere Stirngeometrie muss daher keinen Mehrwert bieten. Muss der fertige Grund eben sein, vergleichen Sie einen Flachbohrer mit einer separaten Fertigbearbeitung.
Unregelmäßige Öffnung mit Aufmaß um eine hohle Mitte
Vergleichen Sie die Öffnung mit den Einsatzgrenzen eines geeigneten Flach- oder Sonderbohrers. Ziel ist, das verbleibende Aufmaß axial zu entfernen, ohne auf den Eingriff einer Spitze in massives Material im Zentrum angewiesen zu sein.
Ragt die Öffnung über die gewünschte Fertigbohrung hinaus, kann kein spanendes Verfahren die fehlende Wand ersetzen. Ist genügend Material vorhanden, muss aber die Achse genauer festgelegt werden, prüfen Sie Ausspindeln, statt von einer anderen Spitzenform eine Lagekorrektur zu erwarten.
Schräger Eintritt, bei dem eine lokale Planfläche zulässig ist
Fräsen Sie zunächst eine lokale Eintrittsfläche und bohren Sie anschließend von dieser aus. Das ist sinnvoll, wenn die zusätzliche Bearbeitung zur Bauteilauslegung passt und einen problematischen einseitigen Eintritt vereinfacht. Der Schaftfräser übernimmt die seitliche Vorbereitung, der Bohrer danach die axiale Bohrungsbearbeitung.
Dafür entstehen eine zusätzliche Operation und möglicherweise ein Werkzeugwechsel. Bei kleinen Losen lässt sich das leichter rechtfertigen als die Entwicklung eines Sonderbohrers. Vergleichen Sie bei Serienfertigung die akzeptierte Zykluszeit mit einem qualifizierten direkten Bohrprozess.
Schräger Eintritt, der zeichnungsgemäß erhalten bleiben muss
Prüfen Sie einen ausdrücklich für Neigung und Werkstoff vorgesehenen Bohrer. Ein geeigneter Flachbohrer kann den direkten Eintritt ermöglichen, benötigt am Anfang aber möglicherweise andere Vorschübe als auf einer ebenen Fläche. Befolgen Sie die Eintrittsempfehlungen dieser Auslegung und unterscheiden Sie den anfänglichen Teileingriff vom späteren Volleingriff.
Eine speziell geschliffene Spitze ist ein weiterer Ansatz für das Gespräch mit dem Werkzeugingenieur. Zentrum, Querschneide und Spitzenform beeinflussen den ersten Kontakt; Änderungen können ein bestimmtes Eintrittsproblem lösen. Geben Sie die vorgesehene Geometrie und tatsächliche Neigung an. Ein Vierflächenschliff oder pyramidenähnliches Aussehen allein beweist nicht, dass eine Spitze jede schräge Fläche ohne Verlaufen erfasst.
Bleibt der direkte Eintritt instabil, prüfen Sie erneut eine lokale Vorbereitung oder einen Fräsprozess, statt bei unverändertem Eingriff immer wieder den Bohrerwerkstoff zu wechseln.
Eine praktische Auswahltabelle
| Bedingung | Ausgangsverfahren | Grund und Abwägung |
|---|---|---|
| Vollmaterial, regelmäßiger Eintritt, kein ebener Grund gefordert | Konventioneller Bohrer | Den normalen Bohrprozess verwenden, ohne unnötig eine Sondergeometrie einzuführen. |
| Axiale Bohrung mit vorgeschriebenem ebenem Grund | Flachbohrer oder Bohren mit anschließender Grundbearbeitung | Ein Werkzeug kann den Zyklus vereinfachen; eine separate Fertigbearbeitung erlaubt mehr Kontrolle über den geforderten Grund. |
| Unregelmäßige Gussöffnung oder unterbrochener Eintritt | Für diesen Eingriff geeigneter Flach- oder Sonderbohrer | Stirngeometrie und verbleibendes Material aufeinander abstimmen; Lage und Schneidenzustand prüfen. |
| Schräger Eintritt mit Platz für Vorbereitung | Lokale Planfläche fräsen, dann bohren | Den Eintritt durch eine zusätzliche Operation vereinheitlichen. |
| Schräger Eintritt, der unverändert bleiben muss | Qualifizierter Direkteintrittsbohrer oder ausgelegte Spitzengeometrie | Das Bauteil nicht verändern, aber Eintrittsbedingungen und Standzeit validieren. |
| Seitliches Schneiden, Taschenfräsen oder interpolierte Bohrung | Schaftfräser mit geeigneter Werkzeugbahn | Fräsbewegung und geeignete Eintrittsgeometrie nutzen, statt den Fräser wie einen Bohrer zu behandeln. |
Festlegen, was ein „flacher Grund“ leisten muss
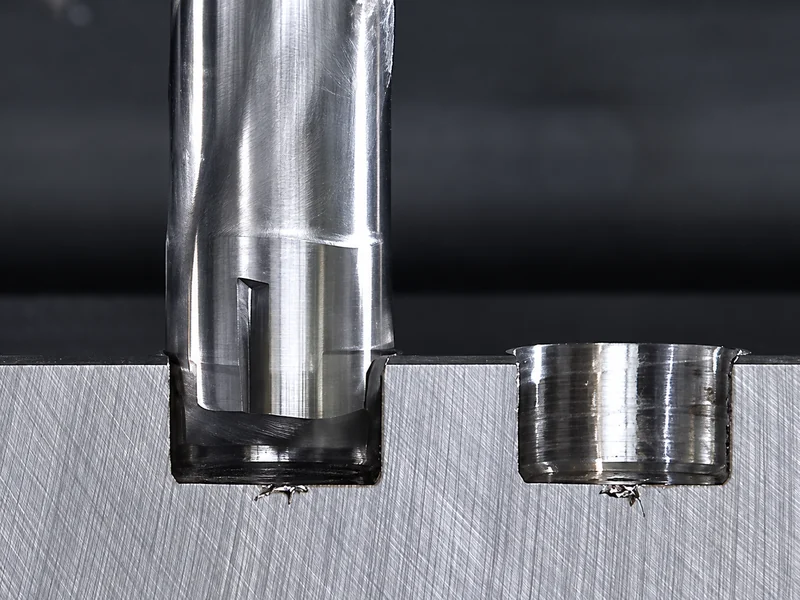
Eine Sitzfläche, nutzbare Bohrtiefe und ein definierter Eckenradius sind getrennte Anforderungen. Tragen Sie sie in die Zeichnung ein. Ein nominell flacher Schaftfräser kann einen Stirnfreiwinkel besitzen, der nach geradem Eintauchen ein Grundprofil hinterlässt; eine Schlichtbahn kann erforderlich sein. Ebenso besitzt ein Flachbohrer eine definierte Zentrums- und Eckengeometrie, die zum geforderten Grund passen muss.
Prüfen Sie, ob die Bohrung danach fertig ist oder noch ausgespindelt, gerieben oder anderweitig fertigbearbeitet werden muss. Erhalten Sie das vorgesehene Aufmaß. Eine sauber aussehende Bohrung genügt nicht, wenn Lage, Grund oder Restmaterial die nächste Operation verhindern.
Die Auswahl anhand des ersten Bauteils prüfen
Dokumentieren Sie den Rohlingzustand zusammen mit Werkzeug und Bearbeitungszyklus. Prüfen Sie gegebenenfalls Eintrittsschäden, Bohrungslage, Durchmesser, Tiefe und Grundform. Bricht beim Eintritt eine Schneide aus, vergleichen Sie zunächst deren erste Kontaktstelle mit dem Material, bevor Sie den gesamten Prozess ändern.
Entscheidend ist das Zusammenspiel aus Werkzeuggeometrie, Bewegung und Rohlingzustand. Sind diese geklärt, wird die Wahl zwischen Flachbohrer, Schaftfräser und zweistufigem Prozess zu einer begründeten Entscheidung statt einer Vermutung nach dem Aussehen.