










Outils de tour : les différents types d’outils de tournage

Les outils de tour sont indispensables en usinage et fabrication. Ils façonnent métal, bois et autres matériaux selon les spécifications. Connaître leurs types et applications améliore l’efficacité et la qualité des pièces finies.
Matériaux de coupe des outils de tour
Les outils de tour sont spécialisés dans les opérations de tournage. Ils se classent notamment selon leur matériau de coupe, chacun offrant des avantages selon les conditions, la durée de vie recherchée et la matière usinée. Les matériaux courants comprennent :
– Outils en acier rapide (HSS)
Description et propriétés : Les outils en acier rapide (HSS) sont connus pour leur durabilité et leur polyvalence. Ils supportent des températures supérieures sans perdre leur état de traitement thermique et permettent des vitesses plus élevées que les outils traditionnels en acier au carbone.
Applications courantes : Les outils HSS servent au tournage général, au filetage et aux tâches nécessitant des arêtes vives et des finitions fines. Leur adaptabilité est appréciée dans les ateliers de pièces spéciales.
– Outils en carbure
Avantages par rapport au HSS : Le carbure cémenté comprend généralement des particules de carbure de tungstène dans un liant métallique. Dureté et résistance à l’usure favorisent un tournage productif, mais la durée de vie dépend de la nuance et des conditions de coupe ; ce n’est pas un simple mélange de carbone et de tungstène.
Variétés et utilisations : Les outils carbure existent en différentes nuances pour finition, usinage moyen et ébauche. Le choix dépend de la matière usinée et des exigences de l’opération.

– Outils en céramique
Avantages en usinage à grande vitesse : Les outils céramiques conviennent à l’usinage rapide générant de fortes températures. Ils offrent une bonne résistance à l’usure et permettent des vitesses supérieures aux outils HSS et carbure.
Limites : Les outils céramiques sont toutefois plus fragiles et nécessitent des précautions pour éviter écaillage ou rupture.

– Cermets
Propriétés: Des particules céramiques liées par un liant métallique offrent un équilibre entre dureté et ténacité.
Applications: Adaptés à la finition et semi-finition de l’acier et de la fonte. Les cermets offrent une bonne finition et résistance à l’usure.
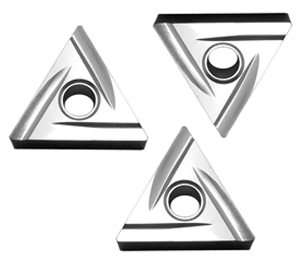
– Outils de coupe diamant
Pour la précision et les matériaux abrasifs non ferreux : Les outils de coupe diamant peuvent convenir à certains métaux non ferreux et non-métaux abrasifs. Ne choisissez pas le diamant uniquement pour la dureté de la pièce ; les outils diamant conventionnels sont généralement inadaptés à la coupe des aciers.
Considérations de coût : Comparez coût de l’outil, durée utile et qualité des pièces acceptées pour l’application. Le diamant n’est pas automatiquement l’option la plus chère ou la plus performante.

– Nitrure de bore cubique (CBN)
Propriétés:Le CBN (PCBN) possède une dureté qui vient après celle du diamant synthétique
Applications: Adapté à la coupe de matériaux durs comme les aciers trempés, les fontes et les superalliages. Couramment utilisé pour la précision dans l’automobile et l’aéronautique.

Types d’opérations avec les outils de tour
Les outils de tour se classent aussi par opération. Chaque tâche exige des formes, angles et propriétés adaptés pour concilier efficacité, durée de vie et qualité. Les catégories courantes comprennent :
– Outils de tournage
Fonction: Pour la coupe et la mise en forme de base de la pièce.
Types: Comprend les outils d’ébauche pour enlever beaucoup de matière et les outils de finition pour obtenir une surface lisse.
– Outils de dressage
Fonction: Pour couper la face d’extrémité d’une pièce en rotation, généralement afin de créer une surface plane.
Types: Similaires aux outils de tournage, mais généralement orientés différemment par rapport à la pièce.
– Outils d’alésage
Fonction: Pour agrandir des trous ou cavités cylindriques existant dans la pièce.
Types: Barres et têtes d’alésage dont dimensions et conception dépendent de la profondeur et du diamètre.

– Outils de filetage
Fonction: Pour réaliser des filetages intérieurs ou extérieurs sur une pièce.
Types: Les outils et plaquettes de filetage à une arête réalisent des filetages intérieurs ou extérieurs au tour. Tarauds et filières sont d’autres options ; le fraisage de filets exige des outils entraînés et des axes machine adaptés.

– Outils de tronçonnage et de rainurage
Fonction: Pour séparer une pièce du reste de la matière ou créer des rainures.
Types: Lames fines et vives pour tronçonner et plus larges pour rainurer, souvent en HSS ou carbure pour leur durabilité.

– Outils de moletage
Fonction: Pour créer un motif texturé sur la pièce afin d’améliorer la prise.
Types: Le moletage par déformation déplace la matière avec des molettes ; le moletage par coupe enlève de la matière. Le premier est un procédé de formage, pas de coupe.

– Outils de forme
Fonction: Pour créer des formes spécifiques en une passe, souvent décoratives ou fonctionnelles.
Types: Fabriqués sur mesure selon la forme recherchée, avec conception et fabrication précises.
Conceptions des outils de tour
La structure permet aussi de classer les outils de tour. Elle influence fonction et aptitude aux opérations. Voici les principales différences de conception :
– Outils monoblocs
Structure: Fabriqués d’une seule pièce, généralement en acier rapide (HSS) ou carbure.
Utilisation: Courants pour tournage général, dressage et autres opérations standard. Les outils monoblocs sont durables et faciles à affûter.
– Outils brasés
Structure: Une pointe, généralement en carbure, est brasée sur une queue en acier.
Utilisation: Associent dureté carbure à l’arête et ténacité acier dans la queue. Économiques, mais parfois difficiles à réaffûter après usure.
– Outils à plaquettes indexables
Structure: Possèdent une plaquette remplaçable, indexée ou remplacée lorsqu’une arête s’use. Le corps est généralement en acier.
Utilisation: Très courants dans l’industrie pour leur commodité et leur économie, avec changement rapide d’arête sans réaffûtage.
– Outils à plaquettes bridées
Structure: Similaires aux outils à plaquettes indexables, mais avec un mécanisme de bridage de la plaquette.
Utilisation: Maintiennent solidement la plaquette pour les opérations exigeantes et limitent son déplacement sous fortes forces de coupe.

– Outils à plusieurs arêtes
Structure: Certains outils offrent plusieurs arêtes indexables utilisées une à la fois ; d’autres outils spécialisés engagent plusieurs arêtes. Il s’agit d’agencements différents.
Utilisation: Choisissez l’agencement de coupe adapté à l’opération. Plusieurs arêtes disponibles ne signifient pas qu’elles coupent toutes simultanément ni qu’elles améliorent chaque filetage ou rainurage.
– Outils à pointe rapportée
Structure: Portent à leur extrémité une petite pointe de matériau dur, comme le diamant ou le nitrure de bore cubique (CBN).
Utilisation: Pour la coupe précise de matériaux durs ou abrasifs exigeant dureté et résistance à l’usure élevées.
Sens d’avance des outils de tour

– Outils à droite
Sens d’avance: Dans un montage conventionnel à l’avant pour le tournage extérieur, un outil à droite coupe de droite à gauche.
Utilisation: Avec la poupée fixe à gauche, cela signifie généralement avancer vers le mandrin. Vérifiez orientation du porte-outil, sens de broche, dégagement et directions de coupe autorisées par le fournisseur.
– Outils à gauche
Sens d’avance: Dans un montage conventionnel à l’avant pour le tournage extérieur, un outil à gauche coupe de gauche à droite.
Utilisation: Avec la poupée fixe à gauche, cela signifie généralement s’éloigner du mandrin. Vérifiez l’agencement réel de la tourelle CNC et des outils selon les instructions du porte-outil et de la machine.
– Outils neutres
Sens d’avance: La désignation neutre n’autorise pas à elle seule la coupe dans toutes les directions ; la géométrie de la plaquette et du porte-outil détermine les avances permises.
Utilisation: Les outils neutres peuvent convenir à certaines opérations de tournage, tronçonnage ou rainurage. Vérifiez si le chariotage latéral est autorisé plutôt que de le supposer pour un outil de plongée.
Sens d’avance: Vérifiez les mouvements axiaux et radiaux autorisés pour l’outil neutre choisi avant de programmer la coupe.
Utilisation: Vérifiez dégagement latéral, soutien de plaquette et limites du fabricant en changeant le sens d’avance. Une orientation neutre ne garantit pas à elle seule la coupe bidirectionnelle.
Prendre en compte le sens d’avance dans le choix de l’outil
- État de surface et géométrie: Le sens de coupe peut influencer l’état de surface et la précision dimensionnelle.
- Évacuation des copeaux: Une orientation correcte favorise l’évacuation des copeaux, donc la durée de vie et la qualité.
- Usure de l’outil: Le sens d’avance influence la répartition des forces sur l’arête, donc l’usure et la durée de vie.
À noter: Il existe de nombreux outils de tour selon les usages. Consultez un usineur CNC ou Sundi Tools pour choisir le bon.
Comment choisir le bon outil de tour ?
Plusieurs facteurs guident le choix pour un usinage efficace, précis et économique. Voici un guide simple :
Comprendre le matériau de la pièce:
- Les matériaux de pièces exigent des nuances et géométries adaptées. HSS et carbure peuvent chacun convenir à plusieurs matériaux ; l’inox n’est pas uniformément dur et le choix ne se réduit pas au HSS pour l’aluminium et au carbure pour l’inox.
Déterminer l’opération d’usinage:
- Déterminez l’opération : tournage, dressage, filetage ou rainurage. Chacune peut nécessiter une géométrie et un type différents.
Choisir le bon matériau de coupe:
- Les matériaux courants des outils de tour comprennent :
- HSS: Polyvalent et souvent économique dans des conditions adaptées ; le HSS seul ne limite pas la précision à un niveau faible ou moyen.
- Carbure: Disponible en nombreuses nuances pour un usinage productif ; compatibilité matière et précision dépendent de l’outil complet et du procédé.
- Céramique: Utile dans certaines applications à grande vitesse, avec des limites de matériaux et d’interruptions dépendant de la nuance.
- CBN et diamant: Leurs applications diffèrent. Le CBN peut convenir aux matériaux ferreux trempés, le diamant généralement aux non-ferreux et non-métaux abrasifs ; ils ne sont pas interchangeables pour toute pièce dure.
- Les matériaux courants des outils de tour comprennent :
Prendre en compte la géométrie de l’outil:
- La géométrie influence le procédé et la finition. Les angles du tranchant, de coupe et de dépouille doivent être adaptés à l’opération et à la dureté du matériau.
Tenir compte de la vitesse et de l’avance:
- Vérifiez que l’outil accepte les avances et vitesses nécessaires. Cette compatibilité influence usure et finition.
Compatibilité machine:
- Vérifiez le montage sur le tour : taille de queue, porte-outil et dégagement.
Examiner les revêtements:
- Les revêtements comme le nitrure de titane (TiN) peuvent améliorer durabilité et performances, notamment en conditions difficiles.
Consulter des spécialistes:
- En cas de doute, consultez des usineurs expérimentés ou les techniciens des fabricants d’outils, qui peuvent conseiller selon vos exigences.
Ces critères aident à choisir des outils adaptés aux matériaux et procédés, améliorant productivité et qualité.