










Drehwerkzeuge: verschiedene Werkzeugarten zum Drehen

Drehwerkzeuge sind in Zerspanung und Fertigung unverzichtbar. Auf Drehmaschinen bringen sie Metall, Holz und andere Werkstoffe in die vorgegebene Form. Wer Werkzeugarten und Anwendungen kennt, verbessert Effizienz und Qualität der fertigen Teile.
Schneidstoffe für Drehwerkzeuge
Drehwerkzeuge sind Spezialwerkzeuge für Drehoperationen. Sie werden unter anderem nach ihrem Schneidstoff eingeteilt. Jeder bietet eigene Vorteile bei bestimmten Bearbeitungsbedingungen, Standzeitanforderungen und Werkstückwerkstoffen. Häufige Schneidstoffe sind:
– Werkzeuge aus Schnellarbeitsstahl (HSS)
Beschreibung und Eigenschaften: Werkzeuge aus Schnellarbeitsstahl (HSS) sind für Haltbarkeit und Vielseitigkeit bekannt. Sie vertragen höhere Temperaturen ohne Verlust ihrer Vergütung und ermöglichen höhere Bearbeitungsgeschwindigkeiten als herkömmliche Kohlenstoffstahlwerkzeuge.
Häufige Anwendungen: HSS-Werkzeuge werden häufig zum allgemeinen Drehen, Gewindedrehen und für Aufgaben eingesetzt, bei denen scharfe Schneiden und feine Oberflächen wichtig sind. Ihre Anpassungsfähigkeit macht sie in Werkstätten für Sonderanfertigungen beliebt.
– Hartmetallwerkzeuge
Vorteile gegenüber HSS: Hartmetall besteht gewöhnlich aus Wolframkarbidpartikeln in einem metallischen Binder. Härte und Verschleißfestigkeit können produktives Drehen unterstützen, doch die Standzeit hängt von Sorte und Schnittbedingungen ab. Es ist nicht einfach eine Mischung aus Kohlenstoff und Wolfram.
Ausführungen und Anwendungen: Hartmetallwerkzeuge gibt es in unterschiedlichen Sorten für Schlichten, mittlere Bearbeitung und Schruppen. Die Wahl richtet sich nach Werkstückwerkstoff und konkreten Anforderungen.

– Keramikwerkzeuge
Vorteile bei Hochgeschwindigkeitsbearbeitung: Keramikwerkzeuge eignen sich besonders für Hochgeschwindigkeitsbearbeitung mit hohen Temperaturen. Sie bieten gute Verschleißfestigkeit und ermöglichen höhere Schnittgeschwindigkeiten als HSS- und Hartmetallwerkzeuge.
Grenzen: Keramikwerkzeuge sind jedoch spröder und müssen vorsichtig eingesetzt werden, um Ausbrüche oder Bruch zu vermeiden.

– Cermets
Eigenschaften: Keramikpartikel mit metallischem Binder bieten ein ausgewogenes Verhältnis von Härte und Zähigkeit.
Anwendungen: Geeignet zum Schlichten und Vorschlichten von Stahl und Gusseisen. Cermets bieten gute Oberflächengüte und Verschleißfestigkeit.
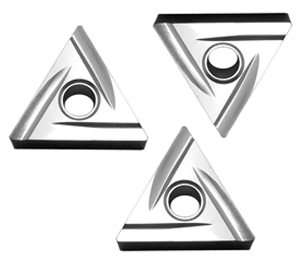
– Diamantschneidwerkzeuge
Für Präzision und abrasive Nichteisenwerkstoffe: Diamantschneidwerkzeuge können für bestimmte Nichteisenmetalle und abrasive Nichtmetalle geeignet sein. Wählen Sie Diamant nicht allein wegen hoher Werkstückhärte; konventionelle Diamantwerkzeuge sind zum Zerspanen von Stahl im Allgemeinen ungeeignet.
Kostenaspekte: Vergleichen Sie Werkzeugkosten, nutzbare Standzeit und Gutteilqualität für die Anwendung. Diamant ist nicht automatisch die teuerste oder leistungsfähigste Option.

– Kubisches Bornitrid (CBN)
Eigenschaften:CBN (PCBN) ist ein Werkstoff, dessen Härte nur von synthetischem Diamant übertroffen wird
Anwendungen: Geeignet zum Schneiden harter Werkstoffe wie gehärteter Stähle, Gusseisen und Superlegierungen. Häufig für Präzisionsaufgaben im Automobilbau und in der Luftfahrt eingesetzt.

Bearbeitungsarten für Drehwerkzeuge
Drehwerkzeuge lassen sich auch nach ihrer Bearbeitungsaufgabe einteilen. Jede Operation benötigt passende Formen, Winkel und Eigenschaften für effiziente Arbeit bei guter Standzeit und Werkstückqualität. Häufige Kategorien sind:
– Drehwerkzeuge
Zweck: Zum grundlegenden Zerspanen und Formen des Werkstücks.
Arten: Dazu gehören Schruppwerkzeuge für großen Materialabtrag und Schlichtwerkzeuge für eine glatte Oberfläche.
– Plandrehwerkzeuge
Zweck: Für das Schneiden an der Stirnfläche eines rotierenden Werkstücks, meist zum Herstellen einer ebenen Fläche.
Arten: Ähnlich wie Drehwerkzeuge, aber gewöhnlich anders zum Werkstück ausgerichtet.
– Ausdrehwerkzeuge
Zweck: Zum Vergrößern vorhandener Bohrungen oder zylindrischer Hohlräume im Werkstück.
Arten: Bohrstangen und Ausdrehköpfe mit Größen und Bauformen passend zu Bohrungstiefe und Durchmesser.

– Gewindedrehwerkzeuge
Zweck: Zum Schneiden von Innen- oder Außengewinden an einem Werkstück.
Arten: Einschneidige Gewindedrehwerkzeuge und Schneidplatten erzeugen Innen- oder Außengewinde auf Drehmaschinen. Gewindebohrer und Schneideisen sind weitere Möglichkeiten. Gewindefräsen erfordert geeignete angetriebene Werkzeuge und entsprechende Maschinenachsen.

– Abstech- und Einstechwerkzeuge
Zweck: Zum Abtrennen eines Teils vom Werkstück oder zum Erzeugen von Nuten.
Arten: Dünne, scharfe Klingen zum Abstechen und breitere zum Einstechen, häufig aus HSS oder Hartmetall für gute Haltbarkeit.

– Rändelwerkzeuge
Zweck: Zum Erzeugen einer strukturierten Werkstückoberfläche für besseren Griff.
Arten: Formrändeln verdrängt Material mit Rollen; Schneidrändeln trägt Material ab. Formrändeln ist ein Umformprozess und kein Zerspanprozess.

– Formdrehwerkzeuge
Zweck: Zum Herstellen bestimmter Formen in einem Durchgang, oft als dekorative oder funktionale Merkmale.
Arten: Sonderanfertigung nach der gewünschten Form, mit präziser Konstruktion und Herstellung.
Bauformen von Drehwerkzeugen
Auch die Bauform erlaubt eine Einteilung von Drehwerkzeugen. Sie beeinflusst Funktion und Eignung für unterschiedliche Bearbeitungen. Hier die wichtigsten strukturellen Unterschiede:
– Vollwerkzeuge
Aufbau: Aus einem einzigen Werkstoffstück, meist Schnellarbeitsstahl (HSS) oder Hartmetall.
Verwendung: Häufig für allgemeines Drehen, Plandrehen und andere Standardoperationen. Vollwerkzeuge sind haltbar und einfach nachzuschärfen.
– Gelötete Werkzeuge
Aufbau: Eine meist aus Hartmetall bestehende Schneidspitze ist auf einen Stahlschaft gelötet.
Verwendung: Verbinden Hartmetallhärte an der Schneide mit Stahlzähigkeit im Schaft. Wirtschaftlich, aber nach Schneidenverschleiß unter Umständen schwierig nachzuschärfen.
– Wendeplattenwerkzeuge
Aufbau: Besitzen eine austauschbare Schneidplatte, die bei Verschleiß einer Schneide gewendet oder ersetzt werden kann. Der Werkzeugkörper besteht meist aus Stahl.
Verwendung: In der Industrie wegen einfacher Handhabung und Wirtschaftlichkeit sehr verbreitet. Die Schneide wird ohne Nachschleifen schnell gewechselt.
– Werkzeuge mit geklemmten Schneidplatten
Aufbau: Ähnlich wie Wendeplattenwerkzeuge, aber mit einer Klemmvorrichtung zur Plattenbefestigung.
Verwendung: Halten die Schneidplatte sicher, eignen sich für schwere Bearbeitungen und verringern Plattenbewegung unter hohen Schnittkräften.

– Mehrschneidige Werkzeuge
Aufbau: Manche Werkzeuge bieten mehrere einzeln nutzbare Wendeschneiden; andere Spezialwerkzeuge bringen mehrere Schneiden gleichzeitig in Eingriff. Dies sind unterschiedliche Anordnungen.
Verwendung: Wählen Sie die konkrete Schneidenanordnung passend zur Bearbeitung. Mehrere verfügbare Schneiden bedeuten weder gleichzeitigen Eingriff aller Schneiden noch eine Verbesserung jedes Gewinde- oder Einstechprozesses.
– Bestückte Werkzeuge
Aufbau: Besitzen an der Werkzeugspitze ein kleines Stück harten Schneidstoffs wie Diamant oder kubisches Bornitrid (CBN).
Verwendung: Für präzises Schneiden harter oder abrasiver Werkstoffe, bei denen hohe Härte und Verschleißfestigkeit erforderlich sind.
Vorschubrichtungen von Drehwerkzeugen

– Rechte Werkzeuge
Vorschubrichtung: Bei konventioneller vorderseitiger Montage zum Außendrehen schneidet ein rechtes Werkzeug von rechts nach links.
Einsatz: Steht der Spindelstock links, bedeutet dies meist Vorschub zum Futter. Prüfen Sie Halterausrichtung, Spindeldrehrichtung, Freiraum und die vom Werkzeuglieferanten erlaubten Schnittrichtungen.
– Linke Werkzeuge
Vorschubrichtung: Bei konventioneller vorderseitiger Montage zum Außendrehen schneidet ein linkes Werkzeug von links nach rechts.
Einsatz: Steht der Spindelstock links, bedeutet dies meist Vorschub vom Futter weg. Die tatsächliche CNC-Revolver- und Werkzeuganordnung muss anhand der Halter- und Maschinenanweisungen geprüft werden.
– Neutrale Werkzeuge
Vorschubrichtung: Die Bezeichnung neutral allein erlaubt nicht jede Schnittrichtung; Schneidplatten- und Haltergeometrie bestimmen die zulässigen Vorschübe.
Einsatz: Neutrale Werkzeuge können für bestimmte Dreh-, Abstech- oder Einstechoperationen geeignet sein. Prüfen Sie, ob seitliches Drehen zulässig ist, statt dies bei einem Einstechwerkzeug vorauszusetzen.
Vorschubrichtung: Prüfen Sie vor der Programmierung die zulässigen axialen und radialen Bewegungen des gewählten neutralen Werkzeugs.
Einsatz: Prüfen Sie seitlichen Freiraum, Schneidplattenabstützung und Herstellergrenzen beim Wechsel der Vorschubrichtung. Neutrale Ausführung allein garantiert keine beidseitige Schneidfähigkeit.
Vorschubrichtung bei der Werkzeugauswahl berücksichtigen
- Oberflächengüte und Geometrie: Die Schnittrichtung kann Oberflächengüte und Maßgenauigkeit des Werkstücks beeinflussen.
- Spanabfuhr: Korrekte Werkzeugausrichtung unterstützt die Spanabfuhr und damit Standzeit und Werkstückqualität.
- Werkzeugverschleiß: Die Vorschubrichtung beeinflusst die Kraftverteilung an der Schneide und damit Verschleißbild und Standzeit.
Bitte beachten: Für unterschiedliche Aufgaben gibt es viele Drehwerkzeuge. Besprechen Sie die Wahl mit einem CNC-Zerspaner oder kontaktieren Sie Sundi Tools.
Wie wählt man das passende Drehwerkzeug?
Für effiziente, genaue und wirtschaftliche Bearbeitung sind bei der Werkzeugwahl mehrere Faktoren entscheidend. Der folgende Leitfaden unterstützt die Auswahl:
Werkstückwerkstoff verstehen:
- Unterschiedliche Werkstückwerkstoffe benötigen geeignete Schneidstoffsorten und Geometrien. HSS und Hartmetall können jeweils verschiedene Werkstoffe bearbeiten. Edelstahl ist nicht einheitlich hart; die Wahl lässt sich nicht auf HSS für Aluminium und Hartmetall für Edelstahl reduzieren.
Bearbeitungsoperation bestimmen:
- Bestimmen Sie die konkrete Operation, etwa Drehen, Plandrehen, Gewindedrehen oder Einstechen. Jede kann eine andere Werkzeuggeometrie und -art erfordern.
Passenden Schneidstoff wählen:
- Häufige Schneidstoffe für Drehwerkzeuge sind:
- HSS: Vielseitig und bei passenden Schnittbedingungen oft wirtschaftlich. HSS allein beschränkt die erreichbare Präzision nicht auf ein niedriges oder mittleres Niveau.
- Hartmetall: In vielen Sorten für produktive Bearbeitung verfügbar. Werkstoffeignung und erreichbare Präzision hängen vom gesamten Werkzeug und Prozess ab.
- Keramik: Nützlich für ausgewählte Hochgeschwindigkeitsanwendungen, mit sortenabhängigen Grenzen bei Werkstoffen und Schnittunterbrechungen.
- CBN und Diamant: Die Anwendungsbereiche unterscheiden sich. CBN kann für gehärtete Eisenwerkstoffe passen, Diamant meist für Nichteisenwerkstoffe und abrasive Nichtmetalle. Sie sind nicht bei jedem harten Werkstück austauschbar.
- Häufige Schneidstoffe für Drehwerkzeuge sind:
Werkzeuggeometrie berücksichtigen:
- Die Werkzeuggeometrie beeinflusst Prozess und Oberfläche. Wichtige Merkmale sind Schneidenwinkel, Spanwinkel und Freiwinkel, abgestimmt auf Bearbeitung und Werkstoffhärte.
Drehzahl und Vorschub berücksichtigen:
- Prüfen Sie, ob das Werkzeug die benötigten Vorschübe und Geschwindigkeiten verträgt. Diese Eignung beeinflusst Verschleiß und Oberflächengüte.
Maschinenkompatibilität:
- Prüfen Sie die korrekte Aufnahme in der Drehmaschine, einschließlich Schaftgröße, Werkzeughalter und Freiraum.
Beschichtungen prüfen:
- Beschichtungen wie Titannitrid (TiN) können Haltbarkeit und Leistung verbessern, besonders unter anspruchsvollen Bedingungen.
Fachleute konsultieren:
- Fragen Sie bei Unsicherheit erfahrene Zerspaner oder technische Ansprechpartner der Werkzeughersteller. Sie können anhand Ihrer konkreten Anforderungen beraten.
Wer diese Faktoren berücksichtigt, wählt passende Drehwerkzeuge für Werkstoffe und Prozesse und verbessert damit Produktivität und Produktqualität.