










Zentrumschneidende und nicht zentrumschneidende Schaftfräser: Auswahl nach Eintauchstrategie
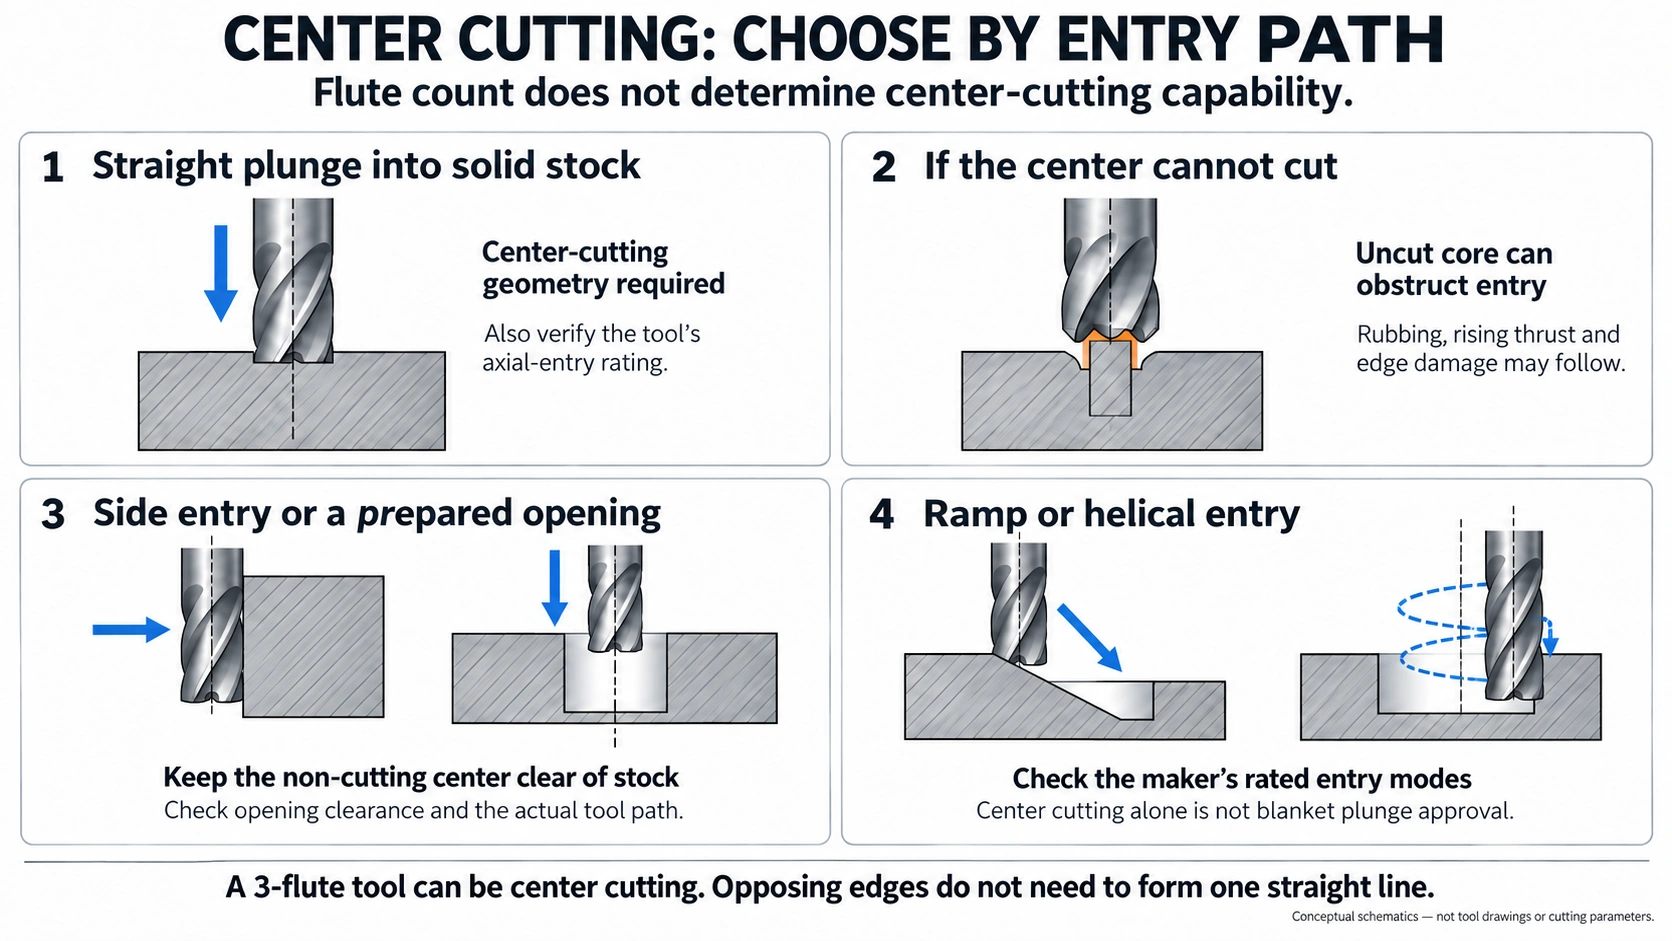
Wählen Sie zentrumschneidende oder nicht zentrumschneidende Schaftfräser danach, wo der Schnitt beginnt. Muss der Fräser senkrecht in Vollmaterial eintauchen, benötigt er eine Schneidengeometrie an der Drehachse. Dafür ist ein zentrumschneidender Schaftfräser erforderlich. Beginnt die Bearbeitung seitlich, in einer vorhandenen Kavität oder durch eine geeignete vorbereitete Öffnung, kann auch ein nicht zentrumschneidender Schaftfräser geeignet sein.
Das ist nur die erste Entscheidung. Zentrumschneidend bedeutet, dass das Werkzeug in seiner Mitte Material abtragen kann. Daraus allein folgt nicht, dass senkrechtes Eintauchen für das konkrete Werkzeug, den Werkstoff, die Tasche, den Halter und den Spanabfuhrweg geeignet ist.
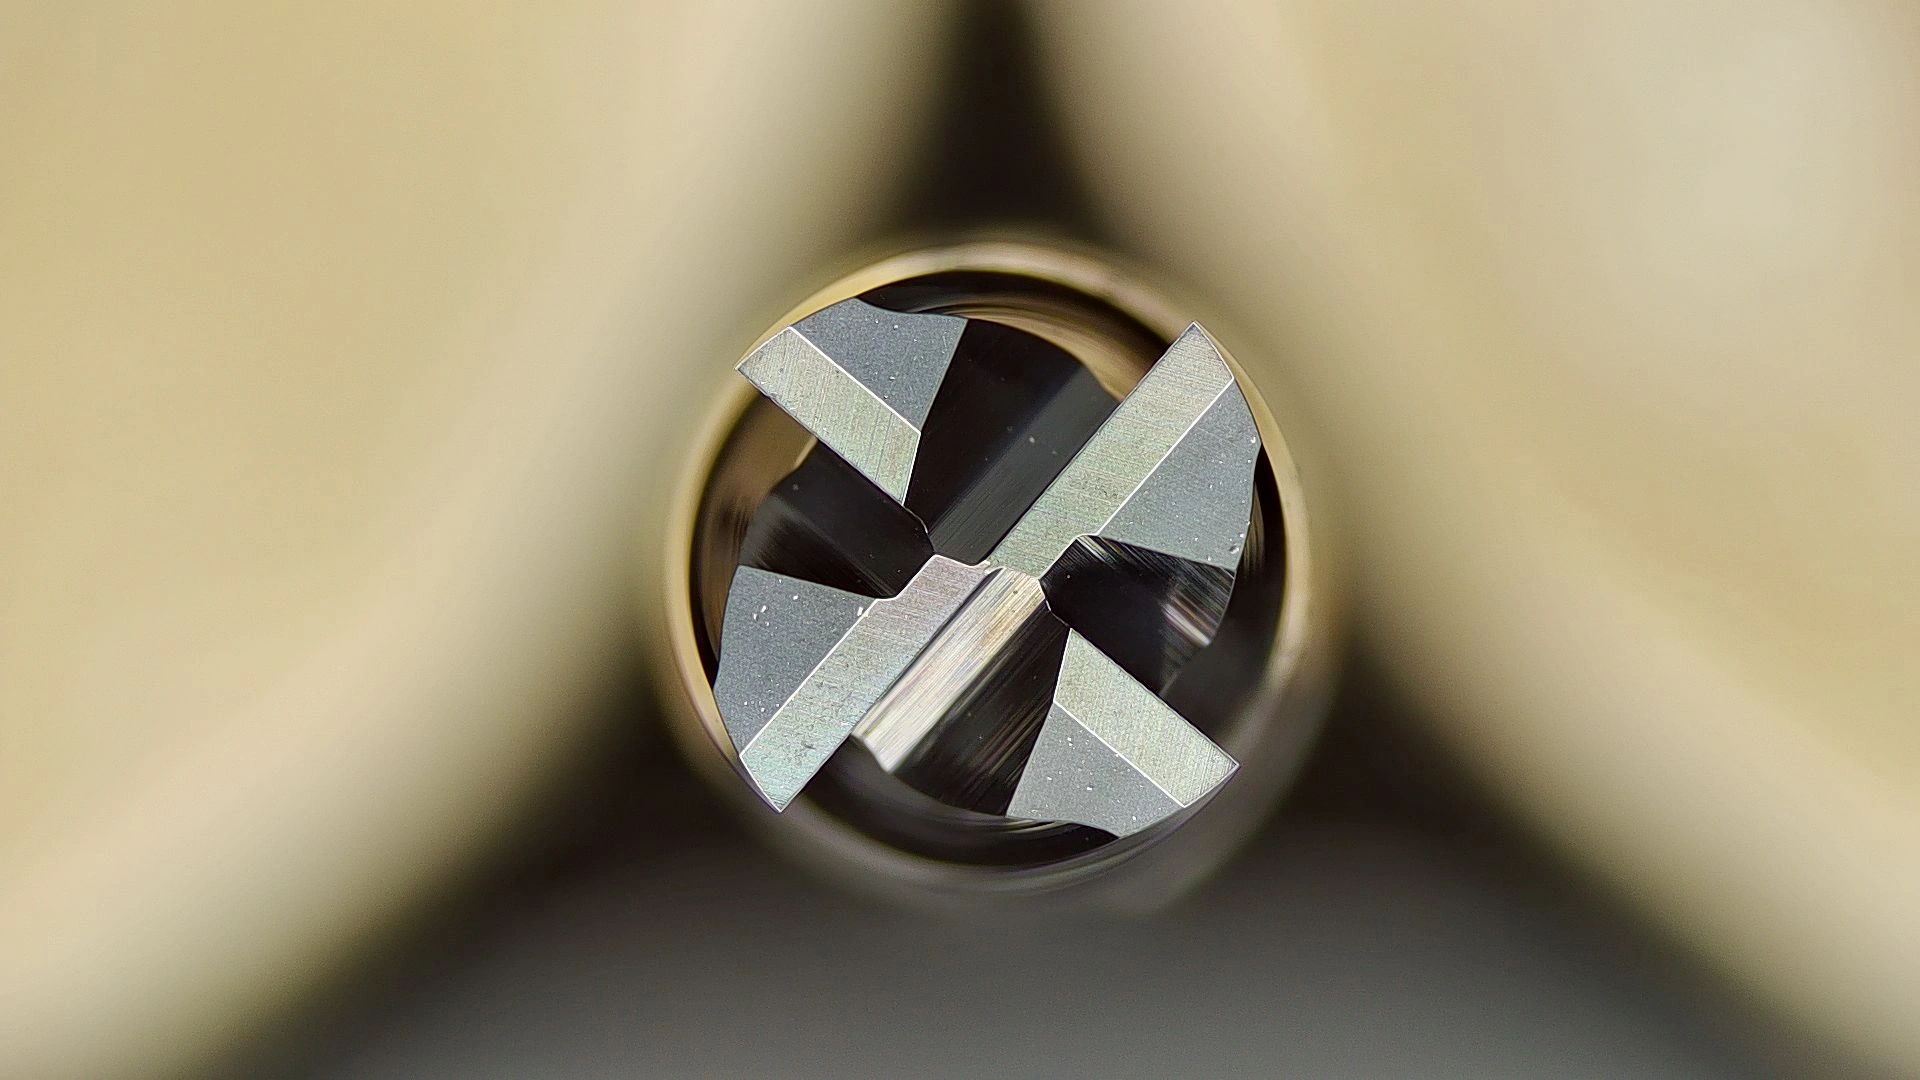
Zuerst die Stirnfläche prüfen, dann die Bezeichnung
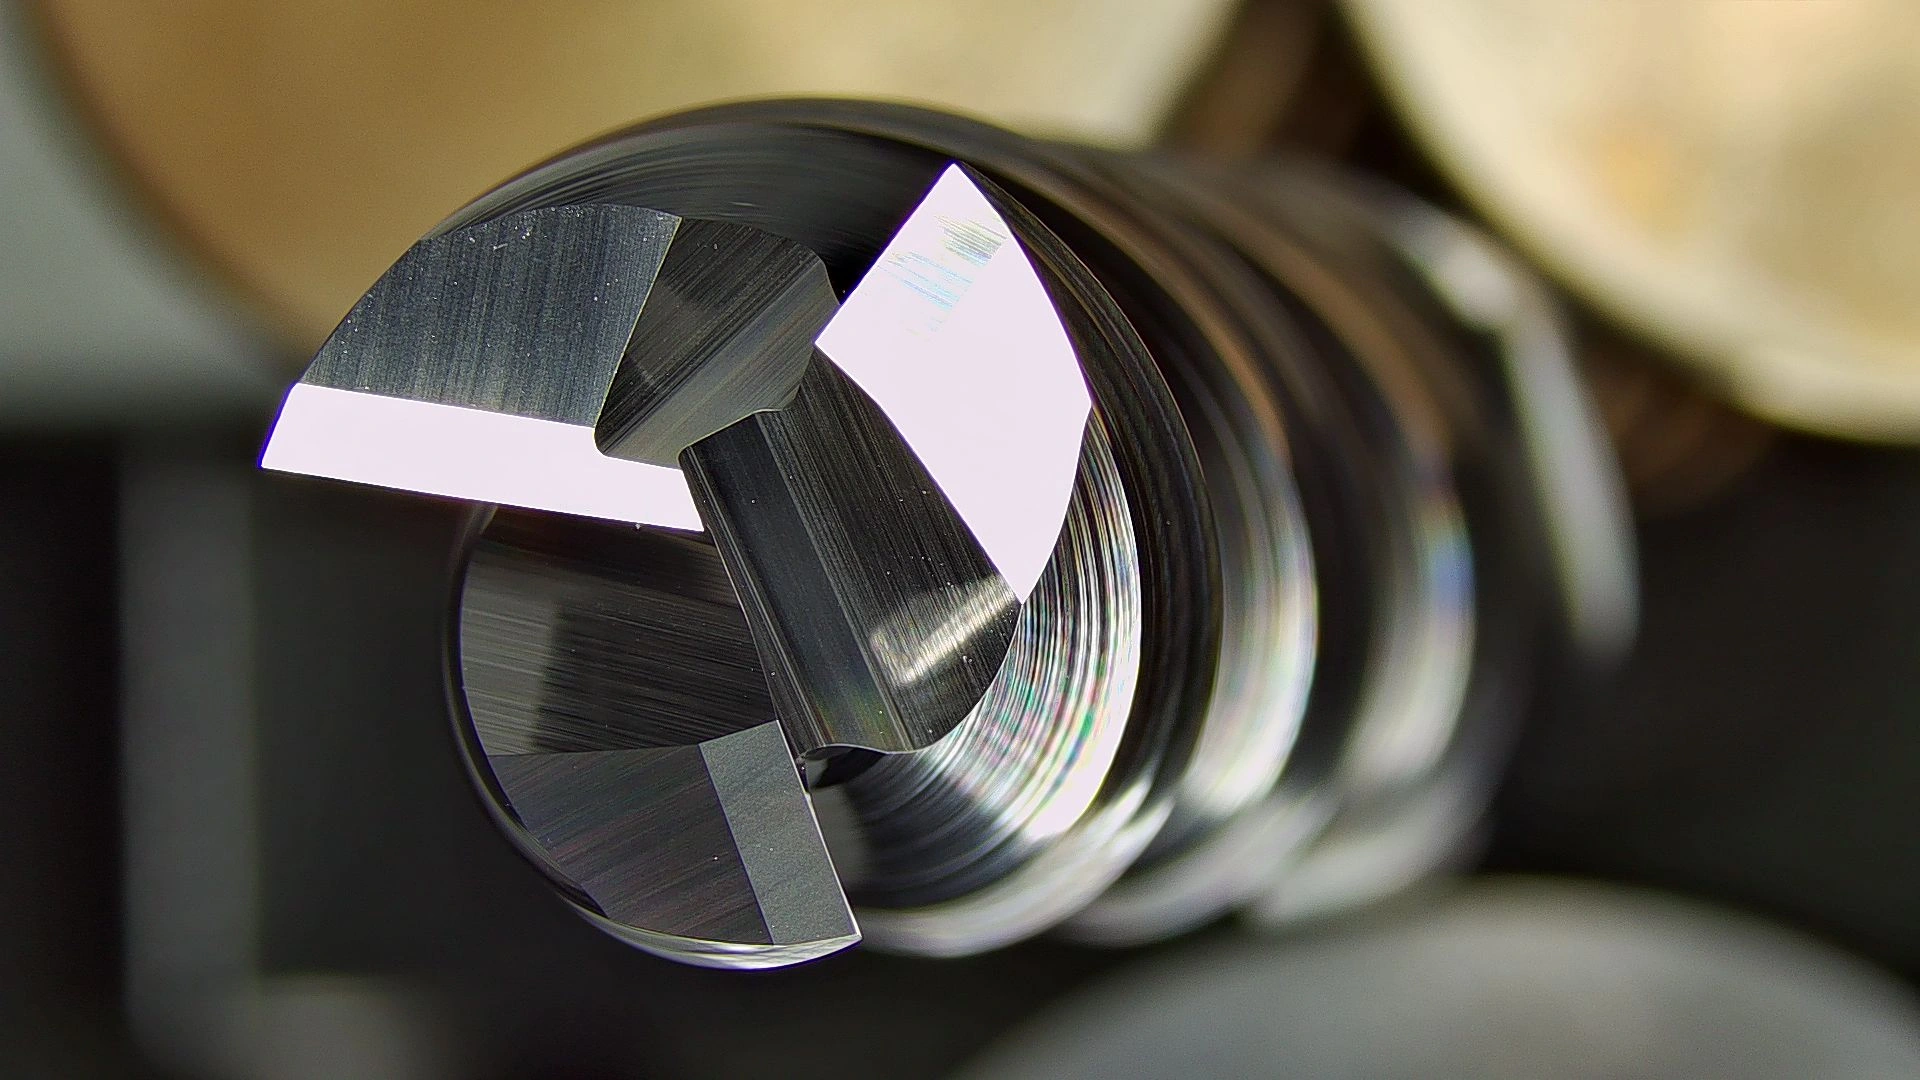
Der Unterschied liegt an der Stirnseite des Fräsers. Ein zentrumschneidender Schaftfräser besitzt mindestens eine Schneide, die bis zur Drehachse reicht. Bei einer nicht zentrumschneidenden Ausführung bleibt an der Achse ein kleiner freigeschliffener oder nicht schneidender Bereich. Der Unterschied ist entscheidend, wenn die Schnittbahn die Mitte der Werkzeugstirnfläche erreicht.
Passendes Produkt: Vollhartmetall-Schaftfräser mit flacher Stirn. Prüfen Sie in den Spezifikationen des gewählten Werkzeugs, welche Eintaucharten zulässig sind.
Die Schneidenzahl ist kein ausreichendes Auswahlkriterium. Die Angabe von zwei, drei oder vier Schneiden zeigt nicht, ob ein bestimmter Schaftfräser über die Mitte schneidet. Prüfen Sie die Stirnflächenzeichnung oder die Herstellerangaben und anschließend, ob der Hersteller dieses Werkzeug für die geplante axiale oder rampenförmige Bewegung freigibt. Die Geometrie beantwortet eine Frage, die Einsatzfreigabe eine andere.
Nach dem Schnittbeginn auswählen
Die Eintauchbahn ist das sinnvolle Unterscheidungskriterium. Die Tabelle unterstützt die Vorauswahl; sie gibt keine Schnittgeschwindigkeiten oder Vorschübe vor.
| Geplanter Schnittbeginn | Geometrische Auswahlrichtung | Vor dem Schnitt zu prüfen |
|---|---|---|
| Senkrecht in Vollmaterial | Zentrumschneidende Geometrie erforderlich | Bestätigen Sie, dass das konkrete Werkzeug für die axiale Bewegung ausgelegt ist und die Aufspannung Spanabfuhr und Belastung beherrscht. |
| Vorhandene Kavität oder vorbereitete Öffnung | Zentrumschneiden nicht automatisch als notwendig voraussetzen | Prüfen Sie, ob Öffnung und Werkzeugbahn den aktiven Schneiden genügend Freiraum lassen. |
| Reine Seitenbearbeitung | Eintauchfähigkeit ist nicht automatisch ein Vorteil | Wählen Sie nach der seitlichen Bearbeitung und prüfen Sie dann deren Anforderungen an Eingriff, Steifigkeit und Oberflächengüte. |
Ein nicht zentrumschneidender Schaftfräser darf nicht senkrecht in Vollmaterial eintauchen. Seine Mitte schneidet nicht; das Werkzeug würde dort eindringen, wo es nicht ordnungsgemäß schneiden kann. Seitliches Anfahren, eine vorhandene Kavität oder eine vorbereitete Öffnung können dieses Geometrieproblem lösen, sofern die konkrete Öffnung den Schneiden ausreichend Freiraum bietet.
Vorbohren, Rampenfräsen und helikales Eintauchen sind Alternativen, weil sie die Arbeit in der Werkzeugmitte verringern und die Belastung schrittweise aufbauen können. Sie sind keine austauschbaren Rezepte. Taschendurchmesser, freigegebene Rampenfähigkeit, Spanraum, Spanabfuhr, Werkstoff und programmierte Bahn können ein Verfahren zulassen oder ausschließen. Wählen Sie die Eintauchmethode anhand der Einsatzgrenzen des konkreten Werkzeugs und der Bauteilgeometrie; übernehmen Sie keine Eintauchparameter oder Rampenwinkel von einer anderen Werkzeugfamilie.
Warum Zentrumschneiden keine pauschale Freigabe zum Eintauchen ist
Senkrechtes Eintauchen konzentriert das Problem auf die Fräserstirnseite. Nahe der Mitte ist die Schnittgeschwindigkeit niedrig, und Späne haben nur einen begrenzten Austrittsweg. Auch bei einem zentrumschneidenden Werkzeug können deshalb Spanstau, Rattern, Kreischen, Auslenkung, Fadenspanbildung oder frühzeitiger Bruch auftreten, wenn Eintauchbewegung, Werkzeug und Aufspannung nicht zusammenpassen.
Diese Symptome sind Warnzeichen, kein Beweis für eine einzelne Ursache. Stoppen Sie einen instabilen Eintauchvorgang und führen Sie die folgenden Prüfungen durch, bevor Sie einen Rampenwinkel ändern oder Eintauchparameter einer anderen Bearbeitung übernehmen. Prüfen oder verstellen Sie das Werkzeug nur bei stillgesetzter und sicher freigeschalteter Maschine.
Diese Unterscheidung erklärt einen scheinbaren Widerspruch gängiger Empfehlungen. Eine Quelle kann zutreffend sagen, dass ein zentrumschneidendes Werkzeug eintauchen kann, weil seine Geometrie bis zur Achse reicht. Eine andere empfiehlt möglicherweise zunächst Bohren, Rampenfräsen oder helikales Eintauchen, weil ein weniger belastender Kraftverlauf für diese Anwendung günstiger ist. Beide Aussagen können stimmen; sie beantworten unterschiedliche Fragen.
Praktische Prüfung vor dem Eintauchen
Stellen Sie vor der ersten Eintauchbewegung diese Fragen in der angegebenen Reihenfolge:
- Wo beginnt der Schnitt? Beginnt er an der Werkzeugachse in Vollmaterial, ist eine zentrumschneidende Geometrie erforderlich.
- Was leistet die tatsächliche Stirngeometrie? Verwenden Sie die Werkzeugzeichnung oder Spezifikation. Leiten Sie Zentrumschneidfähigkeit nicht aus Schneidenzahl oder Familienbezeichnung ab.
- Welche Eintaucharten gibt der Hersteller frei? Auch ein zentrumschneidendes Werkzeug kann Einschränkungen beim axialen Eintauchen, Rampenfräsen oder bei der Helixinterpolation haben.
- Bietet die Geometrie Platz für Spanabfuhr und Werkzeugbahn? Prüfen Sie bei einer vorbereiteten Öffnung oder Kavität den Freiraum an den verbleibenden Schneiden. Bei Rampen- oder Helixbahnen muss die Taschengestalt zusammen mit der Werkzeugfähigkeit die Bahn zulassen.
- Kann die Aufspannung die Bewegung tragen? Werkstoff, Kernfestigkeit, Stirngeometrie, Spanraum, Kühlschmierstoff oder Luft, Rundlauf, Steifigkeit und Eingriff bleiben Teil der Entscheidung.
Sind Stirngeometrie oder freigegebene Eintauchart unklar, stoppen Sie und holen Sie die Herstellerangaben ein. Eine ungeprüfte Annahme ist kein sicherer Ersatz für eine eindeutige Zentrumschneidkennzeichnung.
Die entscheidende Unterscheidung
Zentrumschneiden beantwortet eine geometrische Frage: Kann das Werkzeug an seiner Achse Material abtragen? Ein nicht zentrumschneidendes Werkzeug kann dort nicht in Vollmaterial starten. Stimmen Sie die Stirnfläche auf die geplante Eintauchbahn ab und prüfen Sie anschließend die Herstellerfreigabe für die Eintauchart sowie die konkrete Aufspannung, bevor Sie die Bewegung ausführen.