Schneidstoffauswahl für Reibahlen: Hartmetall, Cermet, Keramik oder CBN?
Verliert eine geriebene Bohrung ihre Maßhaltigkeit oder Oberflächenqualität, erscheint ein härterer Schneidstoff oft als naheliegender nächster Schritt. Beginnen Sie einen Schritt früher: Bestimmen Sie den Werkstoff und die Versagensart des bisherigen Werkzeugs. Ein Schneidstoffwechsel gegen abrasiven Verschleiß hilft möglicherweise wenig, wenn schwankende Zugaben, Rundlauffehler oder Spanschäden die Bohrung beeinträchtigen.
Der Werkstoff wird vor dem Schneidstoff festgelegt. Hartmetall ist für viele Aufgaben ein geeigneter Ausgangspunkt. Ziehen Sie Cermet, Keramik oder CBN in Betracht, wenn ein bestimmtes Verschleiß- oder Oberflächenproblem einen Wechsel gegenüber dieser Basis begründet, nicht allein wegen höherer Härte.
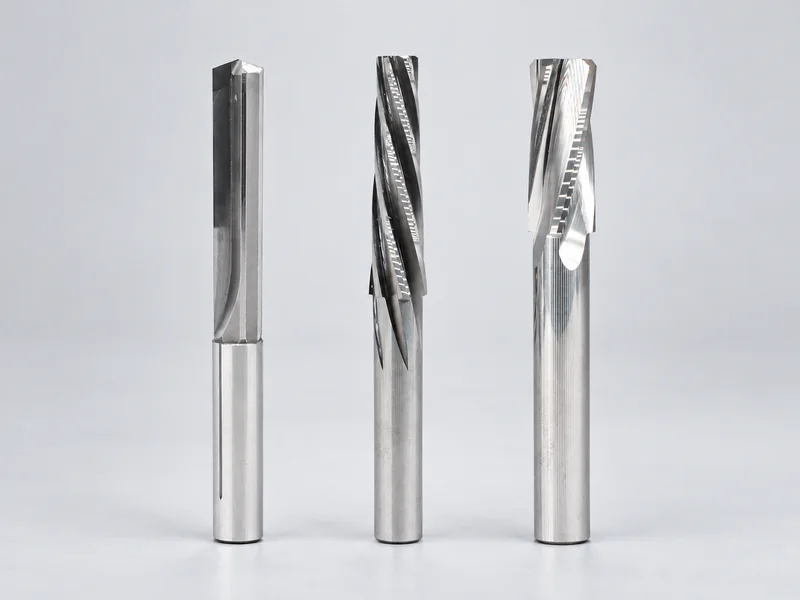
Mit dem Werkstoff und der fehlerhaften Bohrung beginnen
„Stahl“ oder „Gusseisen“ ist keine vollständige Werkstoffangabe. Erfassen Sie gegebenenfalls Sorte, Wärmebehandlungszustand und Härte. Bestimmen Sie bei pulvermetallurgischen Bauteilen die konkrete Werkstoffsorte, statt für alle eisenbasierten Teile dasselbe Verhalten anzunehmen.
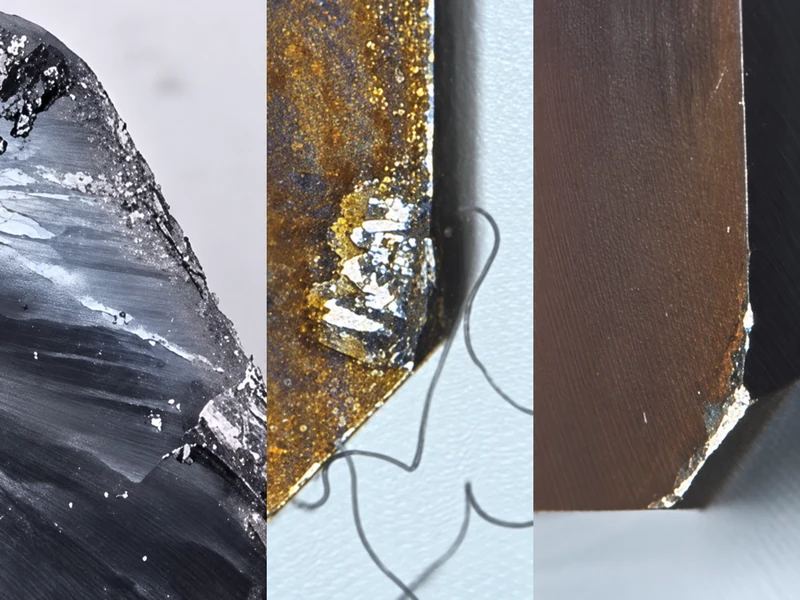
Beschreiben Sie anschließend die tatsächliche Grenze des bestehenden Verfahrens. Driftet der Durchmesser mit zunehmendem Werkzeugverschleiß? Haftet Werkstoff an der Schneide? Bricht die Schneide frühzeitig aus? Oder entstehen Riefen, obwohl die Schneide noch brauchbar erscheint?
Diese Beobachtungen führen zu unterschiedlichen Untersuchungen. Eine gleichmäßig verschleißende Schneide erfordert einen anderen Ansatz als eine Schneide, die beim Eintritt bricht. Prüfen Sie vor einer Schuldzuweisung an den Schneidstoff Vorbohrung, Restzugabe, Werkzeugzustand und Aufspannung. Unser Leitfaden zu Oberflächenproblemen beim Reiben behandelt diese Prozessprüfungen.
Eine hilfreiche Anfrage an einen Werkzeuglieferanten enthält daher beides: „Dies sind Werkstoff und Bohrungsspezifikation“ und „Dies verhindert derzeit die Erfüllung der Anforderungen“.
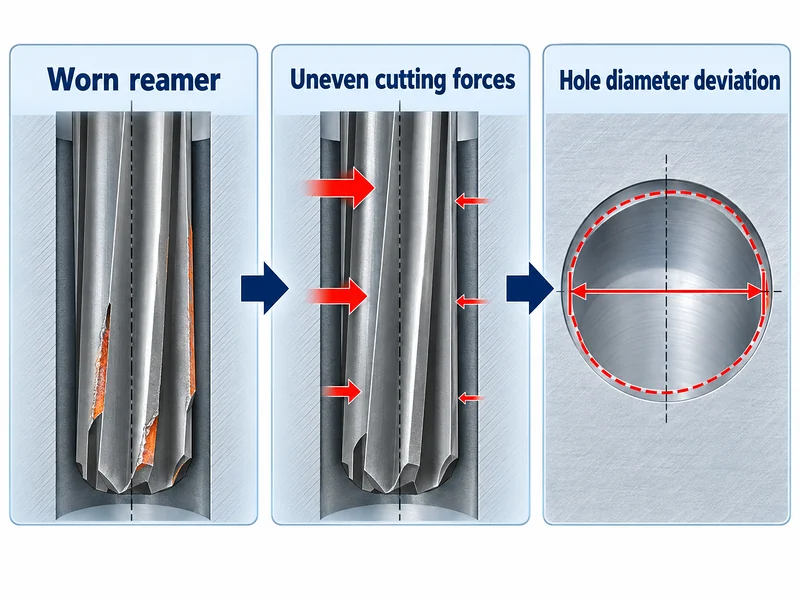
Die Möglichkeiten der vorhandenen Hartmetallreibahle feststellen
Hartmetall ist nicht nur eine einzige Sorte. Ein anderes Substrat, eine andere Beschichtung oder Schneidkantenpräparation kann das Ergebnis ändern, ohne zu einer völlig anderen Schneidstofffamilie wechseln zu müssen. Die Aussage „Wir haben eine Hartmetallreibahle ausprobiert“ lässt deshalb zu viel offen.
Dokumentieren Sie die Spezifikation und die nutzbare Standzeit des vorhandenen Werkzeugs. Erfassen Sie Durchmesser und Oberflächenqualität zu Beginn eines Laufs und kurz vor dem Zeitpunkt, an dem die Bohrung nicht mehr akzeptabel ist. Hat das ursprüngliche Werkzeug nie eine gute erste Bohrung erzeugt, prüfen Sie zunächst die Eignung von Geometrie und Prozess, bevor Sie die Standzeit zum Hauptproblem erklären.
Bei einem stabilen, bereits zeichnungsgerechten Prozess muss ein spezialisierterer Schneidstoff seinen Einsatz durch gleichbleibende Qualität, nutzbare Standzeit oder Fertigungskosten rechtfertigen. Härte allein ist kein Einkaufsargument.
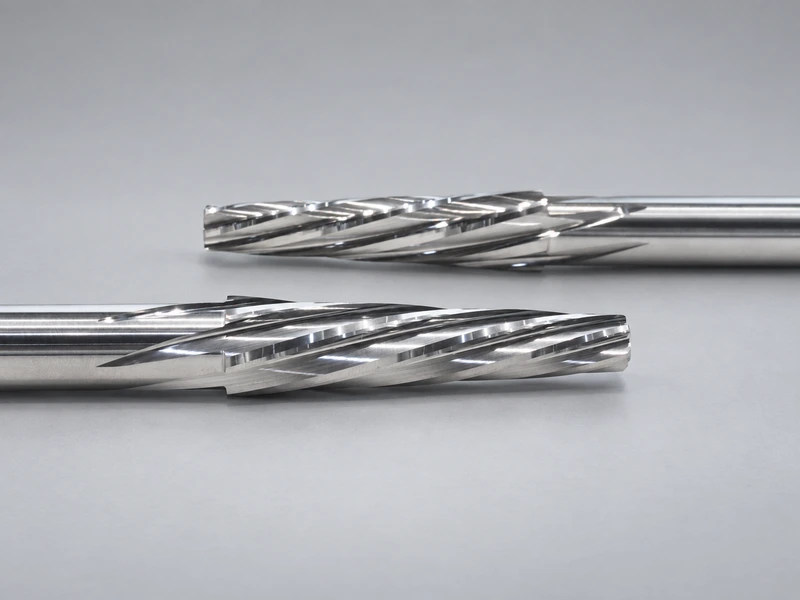
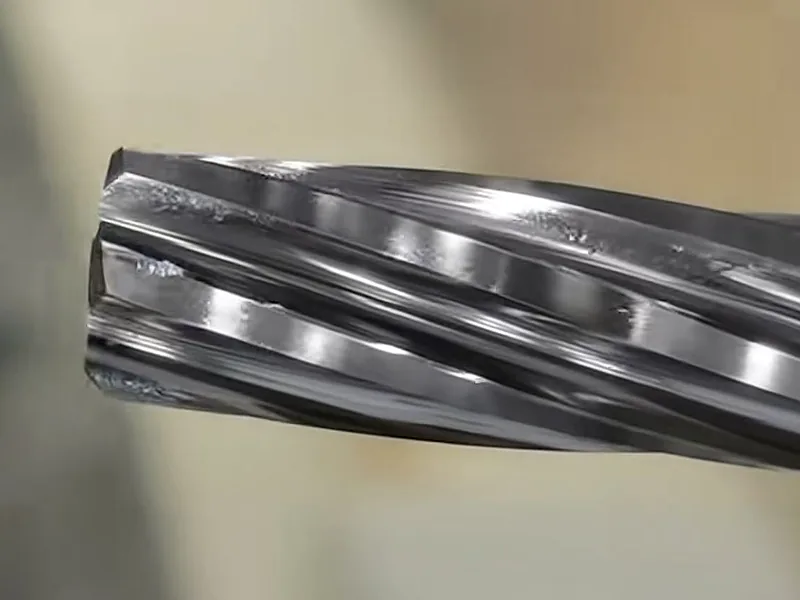
.webp)
Cermet und Keramik erfordern unterschiedliche Entscheidungen
Cermet: Sorte und Anwendung untersuchen
Cermet-Sorten zum Reiben sind für Stahl- und Gusseisenanwendungen erhältlich. Bei diesen Werkstoffen kann Cermet infrage kommen, wenn das vorhandene Werkzeug die geforderte Standzeit oder Oberflächenqualität nicht erreicht. Wählen Sie eine zur Aufgabe passende Sorte und Reibahlengeometrie; eine andere Materialbezeichnung allein belegt keine Verbesserung.
Fragen Sie, welches Problem die vorgeschlagene Änderung lösen soll und welche Einsatzbedingungen die Empfehlung voraussetzt. Bewahren Sie diese Antwort zusammen mit den Versuchsergebnissen auf.
Keramik: Ein Drehergebnis nicht unmittelbar auf eine Bohrung übertragen
Keramik und Cermet sind keine austauschbaren Bezeichnungen. Keramische Schneidstoffe umfassen unterschiedliche Zusammensetzungen mit unterschiedlichen Einsatzgrenzen. Eine erfolgreiche Hartdrehanwendung reicht als Nachweis für die Auswahl einer Keramikreibahle nicht aus.
Verlangen Sie für das Reiben eine Werkzeugauslegung und Anwendungsempfehlung, die zu Werkstoff, Bohrung und Schnittbedingungen passen. Fehlen diese Angaben, ist die Aussage, ein Keramikwerkzeug „bearbeite höhere Härten“, noch kein umsetzbarer Prozess.
Vergleichen Sie Verschleißfestigkeit, Zähigkeit, chemische Verträglichkeit und thermisches Verhalten gemeinsam. Ein verschleißfester Schneidstoff, der unter den tatsächlichen Schnittbedingungen ausbricht, löst das Fertigungsproblem nicht. Härte ist ein Auswahlfaktor, keine Rangfolge der erreichbaren Bohrungsqualität.
Wo CBN infrage kommt: ein Beispiel an einer Ventilführung
Eine uns bekannte Anwendung setzte eine CBN-Reibahle für eine eisenbasierte pulvermetallurgische Ventilführung mit etwa 6–8 mm Bohrungsdurchmesser ein. Bei bestimmten Werkstoffsorten funktionierte dies gut. Es handelt sich um eine begrenzte Anwendungsbeobachtung, nicht um einen quantifizierten Standzeitvergleich oder eine Empfehlung für jede eisenbasierte Ventilführung.
Entscheidend ist die Werkstoffsorte. „Ventilführung“ bezeichnet das Bauteil, beschreibt aber nicht vollständig sein Zerspanungsverhalten. Eine eisenbasierte und eine kupferbasierte Sorte können unterschiedliche Schneidstoffe erfordern, auch wenn die fertigen Bauteile ähnliche Aufgaben erfüllen.
Wenn Sie CBN erwägen, bringen Sie die genaue Werkstoffspezifikation und das aktuelle Schadensbild in die Besprechung ein. Fragen Sie nach der vorgeschlagenen CBN-Sorte, Schneidengeometrie, Zugabe und den Einsatzbedingungen. Ein Angebot, das nur die Materialbezeichnung nennt, lässt die wesentliche Engineering-Arbeit offen.
Das Beispiel verhindert zugleich einen irreführenden Schluss: CBN-Reibahlen gibt es tatsächlich. Wie häufig ein Betrieb ihnen begegnet, ist keine zuverlässige Regel für ihre Einsatzgebiete.
Bei NE-Werkstoffen PCD in den Vergleich einbeziehen
Bei Aluminium, Kupfer und anderen geeigneten NE-Anwendungen kann PCD in die engere Auswahl gehören. Damit ist es nicht allgemein die nächste Stufe oberhalb von Hartmetall. Die Verträglichkeit mit dem Werkstoff steht an erster Stelle; eine Empfehlung für eine Aluminiumbohrung lässt sich nicht einfach auf ein eisenhaltiges Bauteil übertragen.
Wenn Ihre Wahl noch zwischen den geläufigeren Optionen HSS, Hartmetall und PCD liegt, beginnen Sie mit unserem allgemeinen Vergleich der Reibahlenschneidstoffe. Die hier behandelten Spezialoptionen sind besonders hilfreich, wenn Sie konkret benennen können, was die bisherige Lösung nicht erreicht.
Den Schneidstoffversuch auf eine konkrete Frage ausrichten
Legen Sie die Abnahmekriterien vor dem Versuch fest: Durchmessertoleranz, Oberflächenanforderung und gegebenenfalls Form- oder Lagegrenzen aus der Zeichnung. Dokumentieren Sie Werkstückcharge, Vorbohrungszustand, Zugabe, Halter, Kühlschmierstoff und Schnittdaten.
Ändern Sie nach Möglichkeit jeweils nur einen Faktor. Erfordert der neue Schneidstoff zugleich eine andere Geometrie oder Schnittgeschwindigkeit, dokumentieren Sie dies. Dann vergleichen Sie zwei Prozesspakete, statt nachzuweisen, dass allein der Schneidstoff das Ergebnis verursacht hat.
Messen Sie mehr als nur die erste gute Bohrung. Verfolgen Sie die Qualität während des Versuchs und prüfen Sie die Schneide bei Leistungsveränderungen. Erfassen Sie den Aussonderungsgrund: Verschleiß, Ausbruch, Maßdrift oder unzulässige Oberfläche. Die Auswahl ist begründbar, wenn ein spezifiziertes Werkzeug die Bohrungsanforderungen wiederholt zu akzeptablen Kosten erfüllt. Bis dahin bleiben „Hartmetall“, „Cermet“, „Keramik“ und „CBN“ Kandidaten und keine Antworten.
Entdecken Sie unser Hartmetallreibahlen-Sortiment und unser PCD-Reibahlen-Sortiment für die entsprechenden Werkzeugfamilien. Für anwendungsspezifische Geometrien finden Sie bei uns kundenspezifische Hartmetallreibahlen; besprechen Sie Werkstoff und Bohrungsanforderungen mit unserem Team.