










Schäden am Wendeschneidplattenbohrer: Prüfungen vor dem Wiederanlauf
Bevor Sie die Platten eines verbrannten oder stark beschädigten Wendeschneidplattenbohrers ersetzen, dokumentieren Sie den Zustand jeder Plattenposition, prüfen Sie Plattensitz und Schraube und kontrollieren Sie die Span- und Kühlschmierstoffwege. Eine neue Schneidkante ist kein ausreichender Grund für den Wiederanlauf, solange ein Problem am Sitz, am Körper oder an der Versorgung ungeklärt bleibt. Entscheiden Sie erst nach diesen Prüfungen über Änderungen von Schnittgeschwindigkeit oder Vorschub und beachten Sie dabei die Vorgaben für den konkreten Bohrer, die Platten und den Werkstoff.
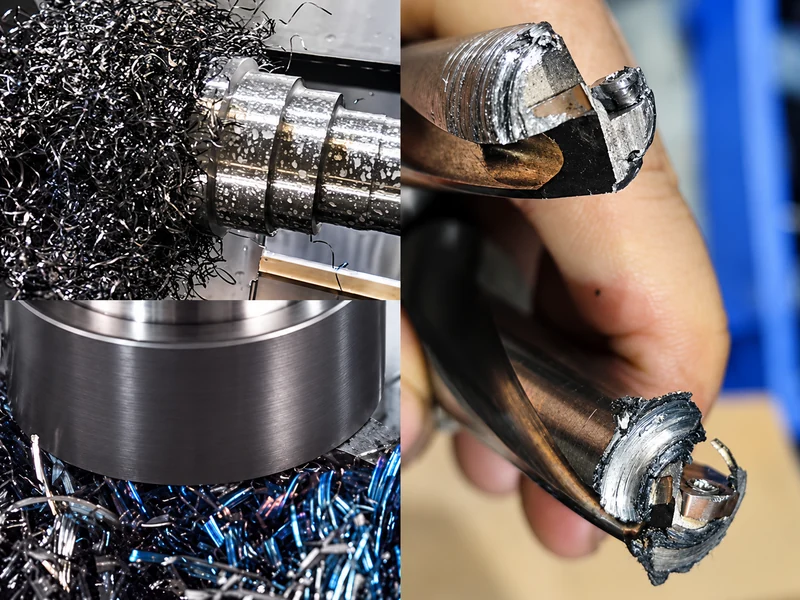
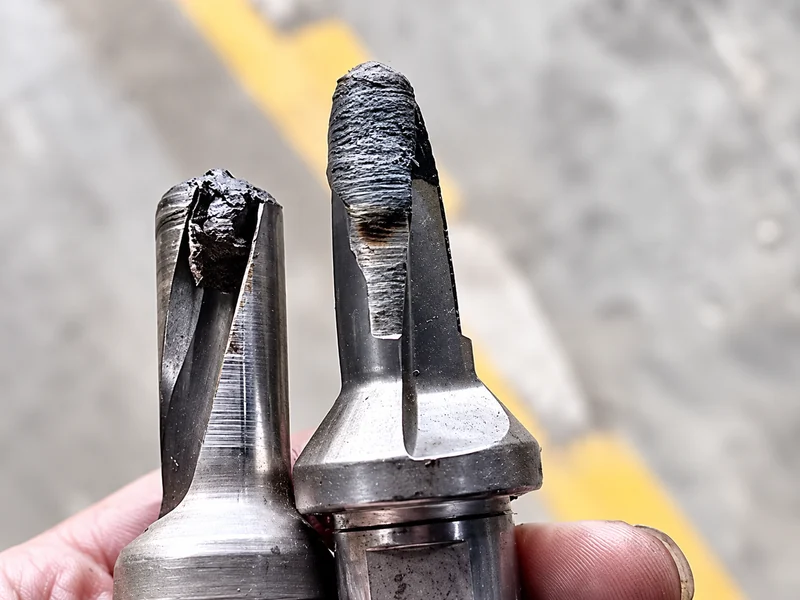
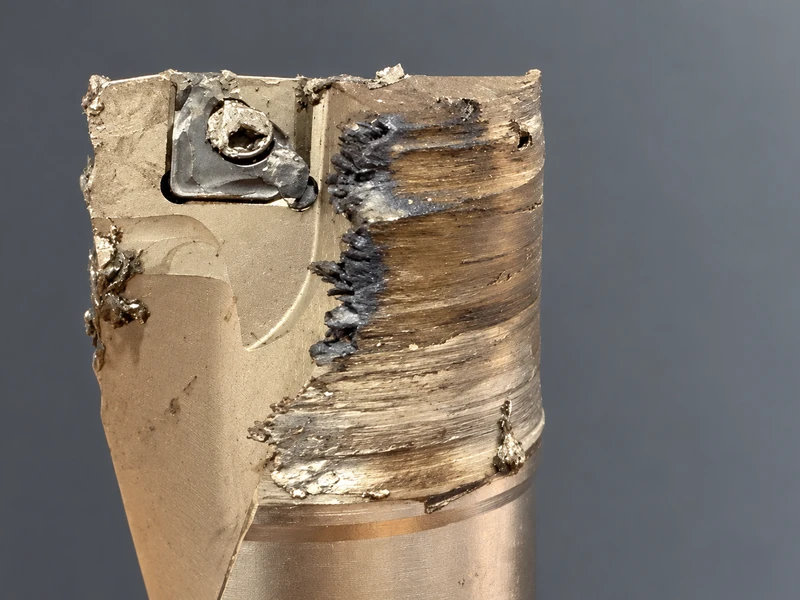
Das abschließende verbrannte oder „geschmolzene“ Erscheinungsbild zeigt nicht zwangsläufig den zuerst aufgetretenen Fehler. Ein Wärmeschaden kann auf einen früheren Schneidenausbruch oder ein Spanabfuhrproblem folgen; für sich allein beweist er weder eine zu hohe Schnittgeschwindigkeit noch eine unzureichende Kühlschmierstoffzufuhr. Es gilt, die noch feststellbaren Spuren von den weiterhin ungeklärten Zusammenhängen zu trennen.
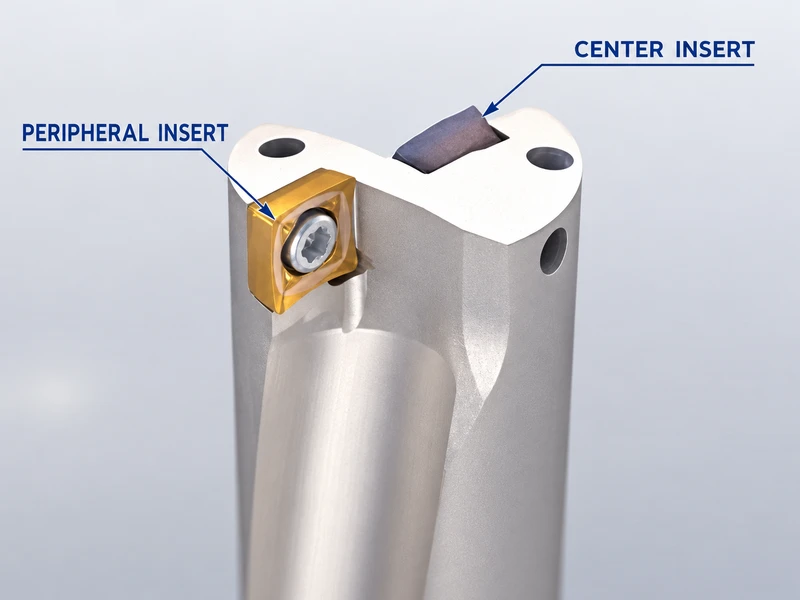
Die folgenden Prüfungen beziehen sich auf die übliche U-Bohrer-Anordnung mit Zentrums- und Umfangsplatte. Andere Bauarten von Wendeschneidplattenbohrern erfordern ihre eigene Bauteilzuordnung und Anleitung.
Spuren an jeder Plattenposition sichern
Halten Sie sicher an, lassen Sie Werkzeug und Werkstück abkühlen und sichern Sie die Maschine vor der Prüfung gemäß den betrieblichen Verfahren gegen Wiedereinschalten. Greifen Sie nicht in eine rotierende Aufspannung, um Späne herauszuziehen, eine Bohrung zu prüfen oder einen Kanal freizumachen. Führen Sie keinen weiteren Schnitt allein deshalb aus, um Rauch, glühendes Material oder eine ungewöhnliche Last zu reproduzieren.
Fotografieren und kennzeichnen Sie vor dem Reinigen des Bohrers oder dem Entsorgen beschädigter Teile alles, was sich sicher prüfen lässt:
Zentrums- und Umfangsplatte getrennt: Erfassen Sie die eingesetzte Platte und Schneide, fehlende oder ausgebrochene Bereiche, Verschleiß, Risse und anhaftendes Material. Hat der Schaden ein Merkmal zerstört, dokumentieren Sie es als nicht mehr beurteilbar, statt seinen früheren Zustand zu vermuten.
Jeder Plattensitz, jede Schraube und der umgebende Körper: Zeigen Sie die Plattenposition nach Möglichkeit vor der Demontage. Dokumentieren Sie anschließend bei der freigegebenen Prüfung die Auflageflächen sowie den Zustand von Schraube und Gewinde.
Spannuten und zurückgebliebene Späne: Halten Sie fest, wo Späne aufgewickelt, verdichtet oder festgesetzt waren. Ordnen Sie verwertbare Proben dem jeweiligen Bearbeitungsvorgang zu; nehmen Sie nicht an, dass alle Späne im abschließenden Spanhaufen von derselben Platte oder Schnittphase stammen.
Sichern Sie Programm und tatsächliche Einstellungen, bevor Sie sie ändern. Notieren Sie Werkstoff, Bohrer- und Plattenbezeichnungen, Bohrtiefe, Werkzeugauskragung, Kühlschmierstoffbefehle sowie aufgezeichnete Last- oder Alarmänderungen. Halten Sie fest, an welcher Stelle des Zyklus das erste ungewöhnliche Anzeichen auftrat und ob der Schaden auf ein Wenden der Platten, erneutes Einspannen oder eine Versorgungsunterbrechung folgte.
Trennen Sie Beobachtung und Erklärung. „Die Umfangsschneide fehlt“ ist eine Beobachtung. „Sie brach ab, bevor der Körper beschädigt wurde“ ist ein vermuteter Ablauf, solange keine weitere Aufzeichnung ihn stützt. Dokumentieren Sie die späteren Befunde aus der Bohrung ebenso wie den scheinbar normalen Beginn.
Verwenden Sie konkrete Verschleißbegriffe nur, wenn die Befunde sie stützen. Plastische Verformung, thermische Risse, Aufbauschneide und Ausbrüche sind keine austauschbaren Bezeichnungen für ein verbranntes Werkzeug. Hinweise zur Beschreibung erhaltener Merkmale finden Sie unter Erkennen des beobachteten Werkzeugverschleißbilds. Farbe, Geräusche oder Rauch können Anlass für eine Prüfung sein, sind aber jeweils für sich weder eine Temperaturmessung noch ein Nachweis der Schadensursache.
Prüfen, ob eine neue Platte unter einwandfreien Bedingungen arbeiten würde
Körper, Plattensitz und Schraube in die Austauschentscheidung einbeziehen
Prüfen Sie mehr als die austauschbare Schneide. Ein verbrannter oder verformter Plattensitz, eine beschädigte Auflagefläche, ein beeinträchtigtes Gewinde oder ein beschädigter Körper muss nach den Herstellerkriterien oder durch einen qualifizierten Servicebetrieb beurteilt werden. Nehmen Sie ihn erst wieder in Betrieb, wenn diese Beurteilung klärt, was weiterverwendet oder repariert werden darf. Dass eine neue Platte in den Sitz passt, ist kein Nachweis der Einsatzfähigkeit.
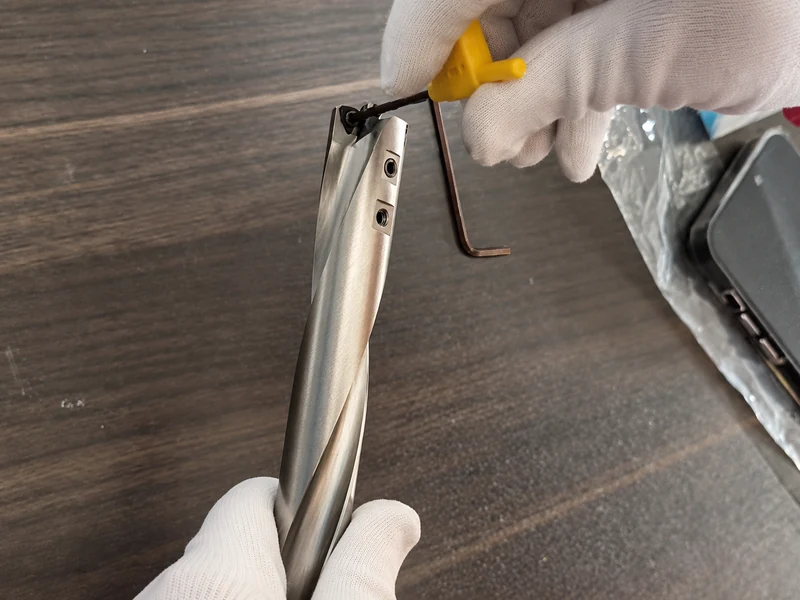
Prüfen Sie bei einer einsatzfähigen Baugruppe die richtigen Platten, ihre vorgeschriebenen Positionen, die freigegebenen Schrauben sowie das erforderliche Einsetz- und Anziehverfahren. Entfernen Sie Hindernisse mit der vorgeschriebenen Methode. Verwenden Sie das angegebene Drehmomentwerkzeug und Anziehdrehmoment; stärkeres Anziehen nach Gefühl ist kein Ersatz. Ein erst kürzlich erfolgtes Wenden schließt einen falschen Plattensitz oder Montagefehler nicht aus.
Prüfen Sie Aufspannung, Abstützung und Auskragung als Teile derselben Einrichtung. Stellen Sie fest, ob der Bohrer oder das Werkstück rotiert, und führen Sie die für diese Anordnung vorgesehenen Einbauprüfungen durch. Übertragen Sie eine Einstellung für einen feststehenden Bohrer an der Drehmaschine nicht auf eine Anordnung mit rotierendem Bohrer, nur weil beide mit einem Wendeschneidplattenbohrer arbeiten.
Sowohl die Späne als auch die Kühlschmierstoffzufuhr verfolgen
Bei der Anordnung mit Zentrums- und Umfangsplatte erzeugen beide Platten Späne, die über die Spannuten des Bohrers abgeführt werden müssen. Prüfen Sie auf zurückgebliebenes Material und Verstopfungen, statt die Außenseite des verbrannten Körpers als vollständigen Befund zu betrachten. Aufgewickelte Späne, verdichtete Späne und an einer Schneide haftendes Material sind unterschiedliche Beobachtungen, auch wenn sie nach einem Schaden gemeinsam auftreten.
Prüfen Sie die gewählte Plattengeometrie und den Spanbrecher im Hinblick auf Werkstoff und Anwendung. Die Spanbildung verändert sich mit diesen Bedingungen und den Schnittdaten. Eine schlechte Spanabfuhr kann zum Bruch beitragen; untersuchen Sie anhand der zurückgebliebenen Späne und der Zyklusaufzeichnung, wann eine Verstopfung entstand.
Verfolgen Sie die Kühlschmierstoffzufuhr zu genau diesem Bohrer: Prüfen Sie die zugehörigen Anschlüsse, den Filter und die inneren Kanäle sowie den programmierten Kühlschmierstoffzustand während der Bearbeitung. Verifizieren Sie die Versorgung für diesen Vorgang, statt sie aus einer laufenden Pumpe, den Ergebnissen eines anderen Werkzeugs oder dem Durchfluss außerhalb des Schnitts abzuleiten.
Verwenden Sie die vom Maschinen- und Werkzeuglieferanten freigegebenen Versorgungsprüfungen. Führen Sie keinen ungeschützten Zerspanungsversuch durch und greifen Sie nicht in eine laufende Maschine, um den Durchfluss zu prüfen. Klären Sie den erforderlichen Druck und Volumenstrom für den ausgewählten Bohrer und verifizieren Sie freie Kanäle mit der freigegebenen Methode, nicht allein durch einen höheren Drucksollwert.
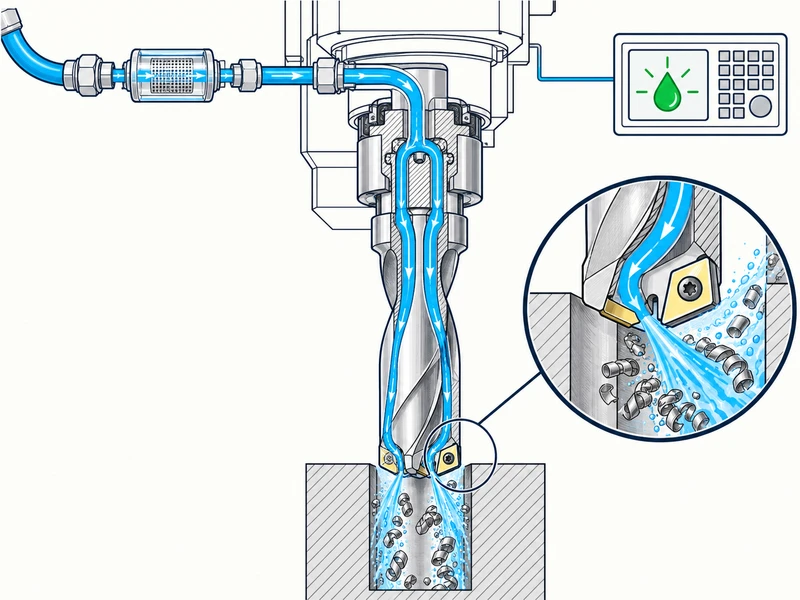
Mit diesem Artikel bereitgestellte Vorführung einer normalen Bearbeitung mit Wendeschneidplattenbohrer. Sie bestätigt weder die Kühlschmierstoffzufuhr innerhalb einer fehlerhaften Einrichtung noch die Ursache eines beschädigten Werkzeugs.
Aus den Befunden eine konkrete Schnittdatenfrage ableiten
Schnittgeschwindigkeit und Vorschub können am Schaden beteiligt sein, doch „verbrannt“ gibt keine Änderungsrichtung vor. Die innere und äußere Schneidposition können unterschiedliche Schäden zeigen, und eine Maßnahme für einen Zustand kann für einen anderen ungeeignet sein. Prüfen Sie bei einem Rissbild Temperaturwechsel, Versorgungsänderungen und Belastung, bevor Sie entscheiden, ob die Kühlschmierstoffmenge eine Rolle spielt.
Wählen Sie bei langen Spänen die Anpassung nach den Herstellervorgaben für den konkreten Werkstoff und die Bohrerserie: Die Richtung kann je nach Spanbildung und Schneidenbelastung unterschiedlich sein. Weder eine Erhöhung des Vorschubs noch eine gleichzeitige Verringerung von Schnittgeschwindigkeit und Vorschub ist ein universelles Mittel. Gehen Sie von der Empfehlung für die genaue Plattenkombination und den Werkstoff aus, nicht von einer Spiralbohrertabelle oder einer Regel einer anderen Wendeschneidplattenbohrerserie.
Prüfen Sie, was die Steuerung tatsächlich vorgab: Drehzahl, Vorschubart und Einheiten, Kühlschmierstoffzustand sowie die Bewegung an der Stelle, an der das Problem begann. Eintritt, Durchbruch, unterbrochener Eingriff oder ein veränderter Bohrungszustand können relevant sein, müssen aber jeweils mit dem zulässigen Einsatzbereich des Werkzeugs abgeglichen werden. Ergänzen oder entfernen Sie keinen Entspanzyklus als automatische Abhilfe.
Formulieren Sie nach der Behebung bekannter Einrichtungs- und Versorgungsfehler die verbleibende Parameterfrage ausdrücklich: Welche Beobachtung sollte sich verbessern, wenn die Änderung geeignet ist? Wählen Sie eine Änderung innerhalb der einschlägigen Herstellervorgaben und halten Sie die anderen Versuchsbedingungen nach Möglichkeit konstant. So wird das nächste Ergebnis auswertbar und nicht bloß anders.
Die Wiederanlaufprüfung vor dem nächsten Schnitt festlegen
Beheben Sie vor einem Versuch alle bestätigten unsicheren Zustände. „Nur eine Variable ändern“ bedeutet nicht, einen beschädigten Plattensitz oder eine ausgefallene Versorgung bestehen zu lassen, während ein anderer Vorschub erprobt wird. Dokumentieren Sie die Reparaturen gemeinsam; untersuchen Sie verbleibende Unklarheiten erst nach Wiederherstellung der Einsatzfähigkeit mit kontrollierten Änderungen.
Halten Sie vor einem freigegebenen Versuch drei Antworten schriftlich fest:
Was wurde wiederhergestellt? Benennen Sie den beurteilten Körper und die Plattensitze, die eingebauten Platten und Schrauben, den Aufspannzustand, die freigemachten Wege und die verifizierte Kühlschmierstoffzufuhr.
Was soll dieser Versuch prüfen? Dokumentieren Sie Werkstoff, Schnittdaten und Zyklus, die vorgeschlagene Erklärung und den Schneiden-, Span- oder Lastbefund, der sie stützen oder widerlegen würde.
Was beendet den Versuch? Legen Sie die Stopp- und Prüfbedingungen gemeinsam mit dem verantwortlichen Prozesspersonal und anhand der Maschinen- und Werkzeuganleitungen fest. Ungewöhnliche Last, Geräusche, zurückgehaltene Späne oder erneute Schäden erfordern sicheres Anhalten und Untersuchung, kein Weiterarbeiten, um den Versuch abzuschließen.
Prüfen Sie nach dem Versuch beide Plattenpositionen und den umgebenden Körper erneut und vergleichen Sie die Span-, Versorgungs- und Lastbefunde mit der Aufzeichnung. Tritt der Schaden erneut auf oder bleibt sein Ablauf ungeklärt, halten Sie an und geben Sie Werkzeug, Einrichtung und Aufzeichnungen zur technischen Beurteilung weiter. Eine mit neuen Platten fertiggestellte Bohrung ist nur ein Ergebnis; die Befunde müssen zeigen, dass der ungeklärte Fehlerzustand nicht in den nächsten Schnitt übernommen wird. Ist die beurteilte Baugruppe einsatzfähig, die Bohrung aber zu klein, verwenden Sie für dieses getrennte Messproblem die Prüfungen bei Untermaß im ersten Versuch beziehungsweise nach Gebrauch.